Tiefziehen vs. Folgeverbundwerkzeug-Stanzen: Prozessauswahl für Präzisionsmetallkomponenten
Zusammenfassung
Tiefziehen und Folgeverbundwerkzeug-Stanzen decken grundlegend unterschiedliche Fertigungsanforderungen ab. Tiefziehen ist die richtige Wahl für nahtlose, hohle Bauteile, bei denen die Wandstärke gleichmäßig bleibt und die Teiltiefe den Durchmesser übersteigt. Folgeverbundwerkzeug-Stanzen ist für Großserien von flachen oder konturierten Teilen ausgelegt, wobei Merkmale sequenziell hinzugefügt werden, während das Bandmaterial durch das Werkzeug läuft. Ihre Prozesswahl beeinflusst direkt Teilequalität, Werkzeuginvestition, Verschnittraten und Zykluseffizienz. Der entscheidende Faktor liegt in der Geometrie – tiefe Teile erfordern kontrollierten Materialfluss; Folgeverbundwerkzeuge verarbeiten mehrmerkmalige Teile in einem Durchgang auf Coil-Material.
Was ist Tiefziehen
Tiefziehen ist ein Metallumformverfahren, bei dem eine flache Platine durch einen Stempel radial in eine Matrizenkavität gezogen wird, wodurch ein nahtloses, hohles Teil entsteht. Das definierende Merkmal: Die Umformtiefe übersteigt den Durchmesser des Teils, was das Material zum Fließen zwingt, anstatt es nur zu biegen.
Der Prozess läuft über mehrere Stufen, sogenannte Ziehstufen, um Risse oder Faltenbildung zu vermeiden. Jeder Durchgang bringt das Material näher an die Endgeometrie, während Sie die Dickenabnahme und Kaltverfestigung steuern. Das Metall verhält sich wie eine viskose Flüssigkeit und liefert eine gleichmäßige Wandstärke über das gesamte Teil – etwas, das Sie mit geschweißten oder mehrteiligen Baugruppen nicht erreichen können.
Vorteile des Tiefziehens
- Nahtlose Konstruktion: Teile kommen ohne Schweißnähte, Nahtstellen oder Befestigungspunkte aus der Presse. Das ist eine kritische Anforderung für Fluidtransportkomponenten, Druckbehälter und Gehäuse, bei denen strukturelle Integrität nicht verhandelbar ist.
- Gleichmäßige Wandstärke: Die Materialfließeigenschaften des Tiefziehens ergeben Teile mit konsistenter Wandstärke und mechanischen Eigenschaften über die gesamte Geometrie.
- Komplexe Geometrien: Erzeugt tiefe, hohle Formen mit komplexen Merkmalen, die andere Verfahren nicht effizient bewältigen können – denken Sie an Mehrkavitätengehäuse oder gestufte Becher.
- Vorteile der Kaltverfestigung: Plastische Verformung während des Ziehens erhöht die Zugfestigkeit, sodass fertige Teile bessere Festigkeits-Gewichts-Verhältnisse liefern als das ursprüngliche Flachblech.
- Glatte Oberflächengüte: Gezogene Oberflächen zeigen weniger Werkzeugspuren und Unterbrechungen als beim Folgeverbundwerkzeug-Stanzen, was dieses Verfahren zu einer soliden Wahl für sichtbare Teile oder Anwendungen macht, bei denen die Optik zählt.
Grenzen des Tiefziehens
- Höhere Werkzeugkosten: Tiefziehwerkzeuge sind komplexer und teurer in der Herstellung als Folgeverbundwerkzeuge, insbesondere wenn mehrere Ziehstufen erforderlich sind.
- Geringere Produktionsgeschwindigkeiten: Läuft mit moderaten Taktzeiten im Vergleich zum Folgeverbundstanzen, da mehrere Umformstufen und ein kontrollierter Materialfluss erforderlich sind.
- Materialeinschränkungen: Erfordert duktile Metalle mit einer Dehnung über 30 % und einem Streckgrenzen-Zugfestigkeits-Verhältnis unter 0,65. Spröde Werkstoffe oder hochfeste Legierungen funktionieren ohne zwischengeschaltete Glühschritte nicht.
- Spezialausrüstung: Erfordert Pressen- und Werkzeugaufbauten, die speziell für das Tiefziehen ausgelegt sind, was die Anzahl der Betriebe einschränkt, die das Verfahren tatsächlich ausführen können.
Häufige Fehler beim Tiefziehen
- Wanddickenabnahme: Vorhersehbare Wanddickenreduzierung, die durch eine korrekte Ziehfolge kontrolliert werden muss
- Faltenbildung: Verursacht durch unzureichenden Niederhalterdruck oder falsche Ziehverhältnisse
- Zipfelbildung: Wird durch die Kornrichtung des Materials relativ zur Zuschnittsorientierung bestimmt
- Rissbildung: Tritt auf, wenn die Gesamtziehverhältnisse die Materialgrenzen überschreiten, was zu einer Ausdünnung oder Rissbildung des Metalls am Ziehradius führt.
Was ist Folgeverbundstanzen?

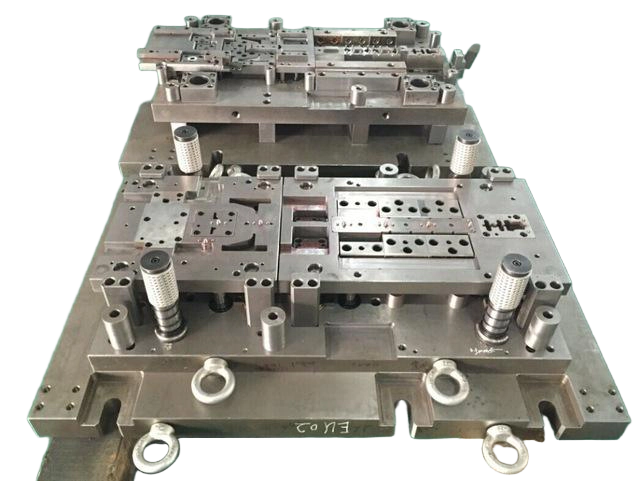
Beim Folgeverbundstanzen handelt es sich um einen Hochgeschwindigkeitsprozess, bei dem ein kontinuierlicher Metallstreifen durch ein einziges Werkzeug mit mehreren Stationen läuft. Jede Station führt eine spezifische Operation aus – Beschneiden, Lochen, Biegen, Prägen, Kaltprägen oder Umformen – sodass das Bauteil Schritt für Schritt aufgebaut wird und an der letzten Station vom Trägerstreifen abgetrennt wird.Beim Folgeverbundstanzen handelt es sich um einen Hochgeschwindigkeitsfertigungsprozess, bei dem ein Metallstreifen durch mehrere Stationen innerhalb eines einzigen Werkzeugs geführt wird. Jede Station führt eine oder mehrere Operationen aus – Beschneiden, Lochen, Biegen, Prägen, Kaltprägen oder Umformen – bis ein fertiges Bauteil an der letzten Station austritt, wo es vom Trägerstreifen abgetrennt wird.
Der Schlüssel liegt in der präzisen Streifenführung, die üblicherweise durch Piloten gesteuert wird, die in zuvor gestanzte Löcher eingreifen und die Ausrichtung innerhalb weniger Tausendstel Zoll halten.Der Prozess beruht auf einer präzisen Streifenführung, die typischerweise durch Piloten gesteuert wird, die in zuvor gestanzte Löcher eingreifen, um eine Ausrichtung innerhalb von Tausendstel Zoll sicherzustellen.
Vorteile des FolgeverbundstanzensVorteile des Folgeverbundstanzens
- Hochgeschwindigkeitsproduktion: Bei einfachen Geometrien sind Taktzeiten von 800 Teilen pro Minute oder mehr möglich, was in Bezug auf das Volumen kaum zu übertreffen ist.
- Kosteneffizienz bei hohen Stückzahlen: Sobald sich das Werkzeug amortisiert hat, sind die Stückkosten für Teile, die für das Verfahren geeignet sind, deutlich niedriger als beim Tiefziehen.
- Kombination komplexer Merkmale: Löcher, Biegungen, Formen und Prägungen können in einem einzigen Werkzeug integriert werden, sodass keine Sekundärbearbeitung erforderlich ist.
- Geringere Werkzeuginvestition: Für flache Teile ist ein Folgeverbundwerkzeug in der Regel kostengünstiger als ein mehrstufiges Tiefziehwerkzeug.
- Gleichbleibende Qualität: Durch automatische Bandführung und Sensoren im Werkzeug erhalten Sie über lange Serien hinweg reproduzierbare Ergebnisse ohne ständige Bedienereingriffe.
Grenzen des Folgeverbundwerkzeug-Stanzens
- Tiefenbegrenzung: Die praktische Grenze für das Ziehen in einem Folgeverbundwerkzeug liegt bei etwa dem 1,5-fachen des Teiledurchmessers. Darüber hinaus kann der Trägerstreifen nicht genügend Material in die Umformstation zuführen, was zu Ausdünnung, Rissen oder Verformung führt.
- Abreißstellen am Trägerstreifen: Jedes Teil weist kleine Markierungen an der Stelle auf, an der es vom Streifen getrennt wurde. Bei sichtbaren Oberflächen müssen diese Markierungen verdeckt werden oder es ist ein sekundärer Nachbearbeitungsschritt erforderlich.
- Stationsmarkierungen: Die mehreren Umformstationen können sichtbare Bearbeitungsspuren auf der Teileoberfläche hinterlassen, was bei exponierten Bereichen problematisch sein kann.
- Materialeinschränkung: Da die Teile während der Umformung mit dem Streifen verbunden bleiben, sind Operationen, die ein freies Teil erfordern – wie Bördeln, Einschnüren, Flanschkräuseln oder Gewinderollen – in einem Folgeverbundwerkzeug nicht realisierbar.
- Reduzierte Designflexibilität: Eine Änderung der Teilegeometrie erfordert in der Regel neue Werkzeuge, was im Vergleich zum iterativeren Ansatz bei Tiefziehwerkzeugen sowohl Kosten als auch Vorlaufzeit erhöht.
Häufige Fehler beim Folgeverbundwerkzeug-Stanzen
- Grate: Entstehen typischerweise durch verschlissene Stempelkanten oder zu großzügiges Stanzspiel für die Materialdicke.
- Fehlzuführungen: Treten auf, wenn die Streifenausrichtung abweicht, häufig aufgrund von Pilotenverschleiß oder falscher Zuführtaktung.
- Verformung: Tritt auf, wenn aufeinanderfolgende Umformschritte innere Spannungen aufbauen, ohne dass eine Entlastungsstation diese kontrolliert.
Vergleich der Hauptunterschiede
| Merkmal | Tiefziehen | Folgeverbundwerkzeug-Stanzen |
|---|---|---|
| Teiletiefe | Kann den Teiledurchmesser überschreiten; tiefe, hohle Geometrien sind Standard | Flache oder konturierte Profile; Tiefe typischerweise unter dem 1,5-fachen des Durchmessers |
| Produktionsgeschwindigkeit | Mäßig – jede Ziehstufe erhöht die Taktzeit | Hoch – bis zu 800+ Teile pro Minute aus Coil-betriebenen Pressen |
| Werkzeugkosten | Hoch – komplexe mehrstufige Tiefziehwerkzeuge | Mittel bis hoch – abhängig von der Merkmalsanzahl und der Stationskomplexität |
| Wanddicke | Gleichmäßig, mit konsistenten mechanischen Eigenschaften im gesamten Bauteil | Variabel – Ausdünnung kann an Biegungen oder geformten Merkmalen auftreten |
| Materialeignung | Duktile, umformbare Legierungen wie Aluminium, Edelstahl und Kupfer | Breites Spektrum, einschließlich härterer Güten und vorgehärteter Materialien |
| Nahtlose Konstruktion | Ja – keine Verbindungen oder Nähte | Nein – Merkmale werden sequenziell geformt |
| Oberflächengüte | Glatt, minimale Werkzeugspuren | Kann Trägerband-Markierungen und Stationsabdrücke aufweisen |
| Anwendungseignung | Gehäuse, Verkleidungen, Fluidkomponenten, Druckbehälter | Halterungen, Klemmen, Verbindungselemente, Bauteile mit mehreren Merkmalen |
| Ausschussrate | Niedriger bei korrekter Abstufung | Kann aufgrund von Trägerband-Abfall höher sein |
| Designflexibilität | Größer für iterative Änderungen | Begrenzt nach Fertigstellung des Werkzeugs |
Anwendungen nach Branche
Tiefzieh-Stanzanwendungen
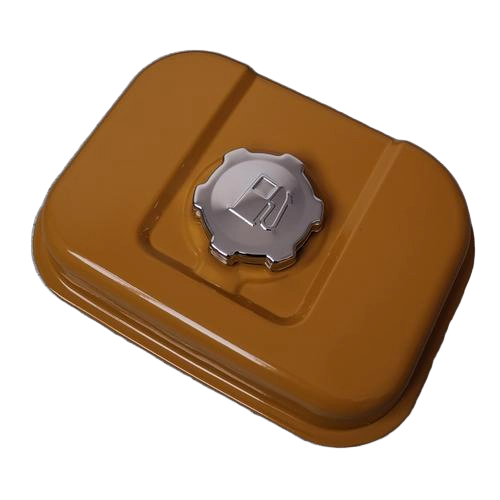
Automobil: Kraftstofftanks, EV-Batteriegehäuse, Bremskomponenten, Strukturteile, die Druck oder Vibration ausgesetzt sind.
MedizintechnikLuft- und Raumfahrt: Kraftstoffsystemkomponenten, Flugzeugstrukturteile, Anwendungen mit Anforderungen an Festigkeits-Gewichts-Optimierung.
Konsumgüter: Getränkedosen, Küchenspülen, Gerätegehäuse mit kosmetischen Oberflächenanforderungen.: Kraftstoffsystemkomponenten, Flugzeugstrukturteile, Anwendungen mit Anforderungen an Festigkeits-Gewichts-Optimierung.
Fluidsysteme: Hydraulikkomponenten, Fluidtransferteile, Druckbehälter.KonsumgüterFolgeverbund-Stanzanwendungen
Automobil: Halterungen, Klemmen, Verbindungselemente, Bauteile mit mehreren Merkmalen und stabiler, hoher Jahresstückzahl.: Hydraulikkomponenten, Fluidtransferteile, Druckbehälter.
Folgeverbund-Stanzanwendungen
Automobil: Halterungen, Klemmen, Verbindungselemente, Bauteile mit mehreren Merkmalen und stabiler, hoher Jahresstückzahl.
Elektronik: Steckverbindergehäuse, EMV-Abschirmungen und Präzisionskomponenten für Unterhaltungselektronik – enge Toleranzen und gleichbleibende Oberflächenqualität sind hier Standard.: Steckverbindergehäuse, EMV-Abschirmungen, Präzisionskomponenten für Unterhaltungselektronik.
Industrie: Beschläge, Blechtafeln und Komponenten, die Stanzen, Biegen und Umformen in einem einzigen Werkzeugdurchlauf erfordern – ideal für Großserien, bei denen Wiederholgenauigkeit entscheidend ist.IndustrieLuft- und Raumfahrt: Strukturbügel und Standard-Hardware-Artikel, mit Materialzertifikaten und Rückverfolgbarkeit gemäß Ihren Vorgaben.
Luft- und RaumfahrtKonstruktion für das Stanzen: Wichtige Überlegungen
Wann Tiefziehen die richtige Wahl ist
Konstruktion für das Stanzen: Wichtige Überlegungen
Die Teiletiefe übersteigt das 1,5-fache des Durchmessers
- Nahtlose, hohle Geometrie ist erforderlich
- Die Teiletiefe übersteigt das 1,5-fache des Durchmessers Eine gleichmäßige Wanddicke ist entscheidend
- Nahtlose, hohle Geometrie erforderlich Die Anwendung erfordert Druck- oder Fluiddichtigkeit
- Eine gleichmäßige Wanddicke ist entscheidend Eine ansprechende Oberfläche ist wichtig
- Die Anwendung erfordert Druck- oder Fluiddichtigkeit
- Wann Folgeverbundwerkzeug-Stanzen die richtige Wahl ist
Die Teilemerkmale sind flach oder leicht konturiert
- Die Tiefe beträgt weniger als das 1,5-fache des Durchmessers
- Die Teilemerkmale sind flach oder leicht konturiert Mehrere Merkmale (Stanzen, Biegen, Prägen) sind erforderlich
- Die Tiefe beträgt weniger als das 1,5-fache des Durchmessers Die Produktionsmenge ist sehr hoch
- Mehrere Merkmale (Stanzen, Biegen, Prägen) sind erforderlich Die Werkzeugkosten müssen minimiert werden
- Die Produktionsmenge ist sehr hoch
- Die Werkzeugkosten müssen minimiert werden
Allgemeine Konstruktionsprinzipien
Materialauswahl: Für das Tiefziehen benötigen Sie Materialien mit hoher Anisotropie (r-Wert über 1,6) und einer Dehnung über 30 %. Niedrige Streckgrenzen-Zugfestigkeits-Verhältnisse – unter 0,65 – bieten die beste Umformbarkeit und verringern das Rissrisiko.: Tiefziehen erfordert Materialien mit hoher Anisotropie (r-Wert über 1,6) und einer Dehnung über 30 %. Materialien mit niedrigen Streckgrenzen-Zugfestigkeits-Verhältnissen (unter 0,65) zeigen die beste Leistung.
Stempel- und Matrizenradien: Bei Tiefziehwerkzeugen sollte der Matrizeneinlaufradius das 4- bis 10-fache der Materialdicke betragen. Dies steuert den Materialfluss in die Kavität und minimiert Spannungskonzentrationen an der Biegelinie.Stempel- und MatrizenradienPlanung der Ziehverhältnisse: Sie müssen die Materialgrenzen bei jeder Ziehstufe berücksichtigen. Zu aggressive Reduzierungen reißen das Teil; zu geringe Reduzierungen erhöhen die Kosten, da Sie unnötige zusätzliche Stufen fahren.
Schmierstrategie: Tiefziehen hängt von einer effektiven Schmierung ab, um den Reibungskoeffizienten von etwa 0,15 auf 0,05 zu senken. Allein dadurch kann der Stempelkraftbedarf um bis zu 30 % reduziert werden, was die Werkzeuglebensdauer verlängert und die Teilekonsistenz verbessert.: Beachten Sie die Materialgrenzen für jede Ziehstufe. Aggressive Reduzierungen verursachen Risse; unzureichende Reduzierungen erhöhen die Kosten durch zusätzliche Stufen.
Toleranzüberlegungen: Folgeverbundstanzen kann enge Toleranzen halten, aber Sie müssen Rückfederung und Werkzeugverschleiß über die Produktionslaufzeit berücksichtigen. Tiefziehen bietet eine gleichbleibende Maßgenauigkeit, aber die Werkzeugkonstruktion muss die Wanddickenreduzierung sorgfältig steuern, um die Spezifikation einzuhalten.SchmierstrategieIndustrienormen: Verweisen Sie auf ISO 2768 für allgemeine Toleranzrichtlinien. In der Automobil-, Medizin- oder Luftfahrtindustrie ist in der Regel eine Zertifizierung des Qualitätsmanagementsystems wie IATF 16949 oder ISO 13485 erforderlich, um die Kundenanforderungen zu erfüllen.
ToleranzüberlegungenFAQ
Was ist der Unterschied zwischen Tiefziehen und Folgeverbundstanzen?: Verweisen Sie auf ISO 2768 für allgemeine Toleranzrichtlinien. Regulierte Branchen (Automobil, Medizin, Luftfahrt) erfordern in der Regel eine spezifische Zertifizierung des Qualitätsmanagementsystems.
Tiefziehen ist ein Metallumformverfahren, das nahtlose, hohle Teile herstellt – die Tiefe übersteigt den Durchmesser – indem Material in eine Matrizenkavität gezogen wird. Folgeverbundstanzen ist ein Hochgeschwindigkeitsprozess, bei dem ein von der Rolle zugeführtes Band durch mehrere Stationen läuft, die jeweils eine bestimmte Operation wie Beschneiden, Lochen oder Umformen durchführen, um flache oder konturierte Teile herzustellen. Der Hauptunterschied ist die Teiletiefe: Tiefziehen ergibt tiefe, hohle Formen, während Folgeverbundstanzen für flache oder konturierte Designs geeignet ist.Welches Verfahren ist besser für tiefe, zylindrische Teile?
Tiefziehen ist die richtige Wahl für tiefe, zylindrische Teile. Als Faustregel gilt: Wenn die Teiletiefe etwa das 1,5-fache des Durchmessers überschreitet, stößt ein Folgeverbundwerkzeug an seine Grenzen – der Trägerstreifen begrenzt den Materialfluss, was zu Rissen und Verformungen führt. Beim Tiefziehen kann sich der Zuschnitt frei bewegen und das Material wird durch gestufte Reduzierungen in die Kavität gezogen, sodass Sie ein sauberes, gleichmäßiges Teil erhalten.
Was ist das Grenzziehverhältnis beim Tiefziehen?
Das Grenzziehverhältnis (LDR) ist das maximale Verhältnis von Zuschnittdurchmesser zu Stempeldurchmesser, das in einem einzigen Ziehvorgang ohne Versagen erreicht werden kann. Für die meisten duktilen Metalle liegt der LDR zwischen 1,8 und 2,3 in einem Hub. Wenn Sie tiefere Teile benötigen, sind mehrere Ziehstufen mit zwischengeschalteter Glühung erforderlich, um die Umformbarkeit wiederherzustellen.
Ist Tiefziehen teurer als Stanzen?
Tiefziehen hat in der Regel höhere anfängliche Werkzeugkosten, da die Werkzeuge komplexer sind und spezielle Pressenausrüstung benötigt wird. Aber für die richtige Geometrie kann Tiefziehen bei Produktionsmengen kostengünstiger sein, wenn man Ausschussrate, Sekundäroperationen und Teileleistung berücksichtigt. Das Erzwingen tiefer Teile durch Folgeverbundstanzen kann die Ausschussrate auf 40 % treiben, was etwaige Werkzeugeinsparungen schnell aufzehrt.
Das Grenzziehverhältnis (LDR) ist das maximale Verhältnis von Zuschnittdurchmesser zu Stempeldurchmesser, das in einem einzigen Ziehvorgang ohne Versagen erreichbar ist. Für die meisten duktilen Metalle liegt der LDR zwischen 1,8 und 2,3 in einem einzigen Vorgang. Teile, die tiefere Züge erfordern, benötigen mehrere Stufen mit zwischengeschalteter Glühung.
Ist Tiefziehen teurer als Stanzen?
Tiefziehen hat in der Regel höhere anfängliche Werkzeugkosten aufgrund komplexerer Werkzeuge und spezieller Ausrüstung. Für kompatible Geometrien kann Tiefziehen jedoch bei Produktionsmengen Teile kostengünstiger herstellen, wenn Faktoren wie Ausschussrate, Sekundäroperationen und Teileleistung berücksichtigt werden. Das Erzwingen tiefer Teile durch Folgeverbundstanzen kann zu Ausschussraten von 40 % führen, was etwaige Werkzeugeinsparungen zunichte macht.
Welche Materialgüten eignen sich am besten für das Tiefziehen?
Tiefziehen erfordert Metalle mit guter Duktilität und Umformbarkeit. Wir verarbeiten typischerweise Aluminium 1100 oder 3003, rostfreien Stahl der 300er-Serie, Kupferlegierungen, kohlenstoffarmen Stahl sowie ausgewählte Titan- und Nickelgüten. Sie benötigen eine Dehnung über 30 % und ein niedriges Streckgrenzen-Zugfestigkeits-Verhältnis – das hält den Materialfluss gleichmäßig durch das Werkzeug, ohne Risse oder Faltenbildung.
Wie beeinflusst die Verfahrenswahl die Oberflächengüte?
Tiefziehen ergibt eine glattere Oberfläche mit weniger Werkzeugspuren, weshalb es die erste Wahl für sichtbare Gehäuse und kosmetische Teile ist. Folgeverbundstanzen hinterlässt saubere Scherschnittkanten, aber Sie sehen Trägerlaschenmarkierungen und Stationsabdruckspuren. Wenn das Teil eine dekorative Oberfläche hat, planen wir die Laschenposition außerhalb der sichtbaren Fläche oder fügen eine Sekundäroperation hinzu, um sie zu bereinigen.
Welches Verfahren bietet höheren Durchsatz bei großen Stückzahlen?
Folgeverbundstanzen gewinnt bei der Geschwindigkeit – einfache Geometrien können über 800 Teile pro Minute auf einer Bandzuführungspresse erreichen. Tiefziehen ist langsamer, typischerweise 15 bis 40 Hübe pro Minute, da jede Stufe den Materialfluss steuert, um Ausdünnung oder Risse zu vermeiden. Das ist der Kompromiss: Geschwindigkeit gegenüber Umformtiefe.