生産能力・設備
設備リストが工程ルートに変わる仕組み: カスタム金属部品のCNCフライス設計, CNCチューブ曲げ:半径、肉厚、スプリングバック, ワイヤ放電加工 と カスタム機械加工部品の製造。
機械・設備リスト
バイヤーが最初に確認する数値: 最大350 t, 最大Ø250 mmの深絞りトランスファー、順送、深絞り金型、および自社金型を機械加工、ワイヤカット、溶接する完全な社内工具室 — 緊急の金型修理用に小型炉を保有し、大量熱処理は監査済みパートナーが対応。
成形・プレス能力
| 項目 | 仕様 | 区分 |
|---|---|---|
| プレス能力 | 最大350 t | 内製 |
| 最大深絞り径 | Ø250 mm | 内製 |
| トランスファープレス加工 | 多ステーション・トランスファー金型、ステーション間で部品を搬送 | 内製 |
| 順送プレス加工 | 大量生産向けキャリア付きストリップ金型 | 内製 |
| 複合金型、打ち抜き金型、曲げ金型 | ワッシャー、キャップ、ブラケット、成形板金部品 | 内製 |
| 深絞り工程 | 必要に応じて中間焼鈍を実施する多段絞り | 内製 |
| 材質 | 炭素鋼、ステンレス鋼、真鍮、銅、アルミニウム、特殊合金 | 内製 |
| プレス設備一覧の詳細 | トン数帯ごとのプレス台数とベッドサイズ | 要問い合わせ |
金型製作設備
| 設備 | 金型製作での役割 | 対応状況 |
|---|---|---|
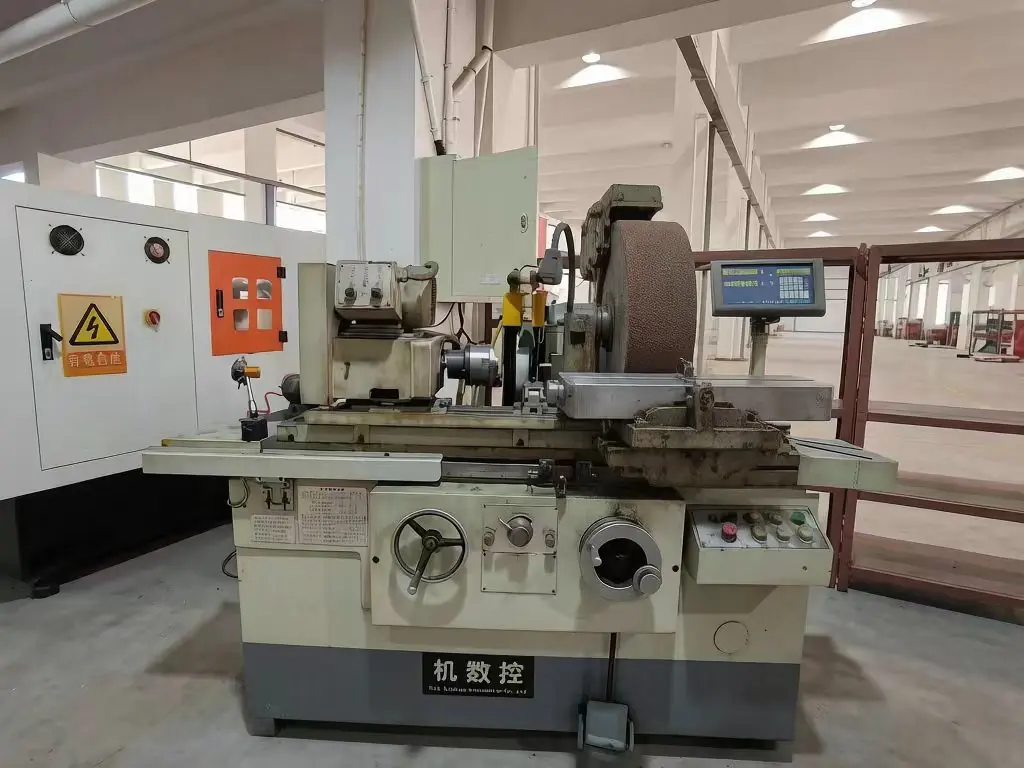
| 内外径円筒研削盤 | 円形の金型部品、パンチ、パイロット、コアピン、ブッシュを最終寸法まで研削 | 内製 |
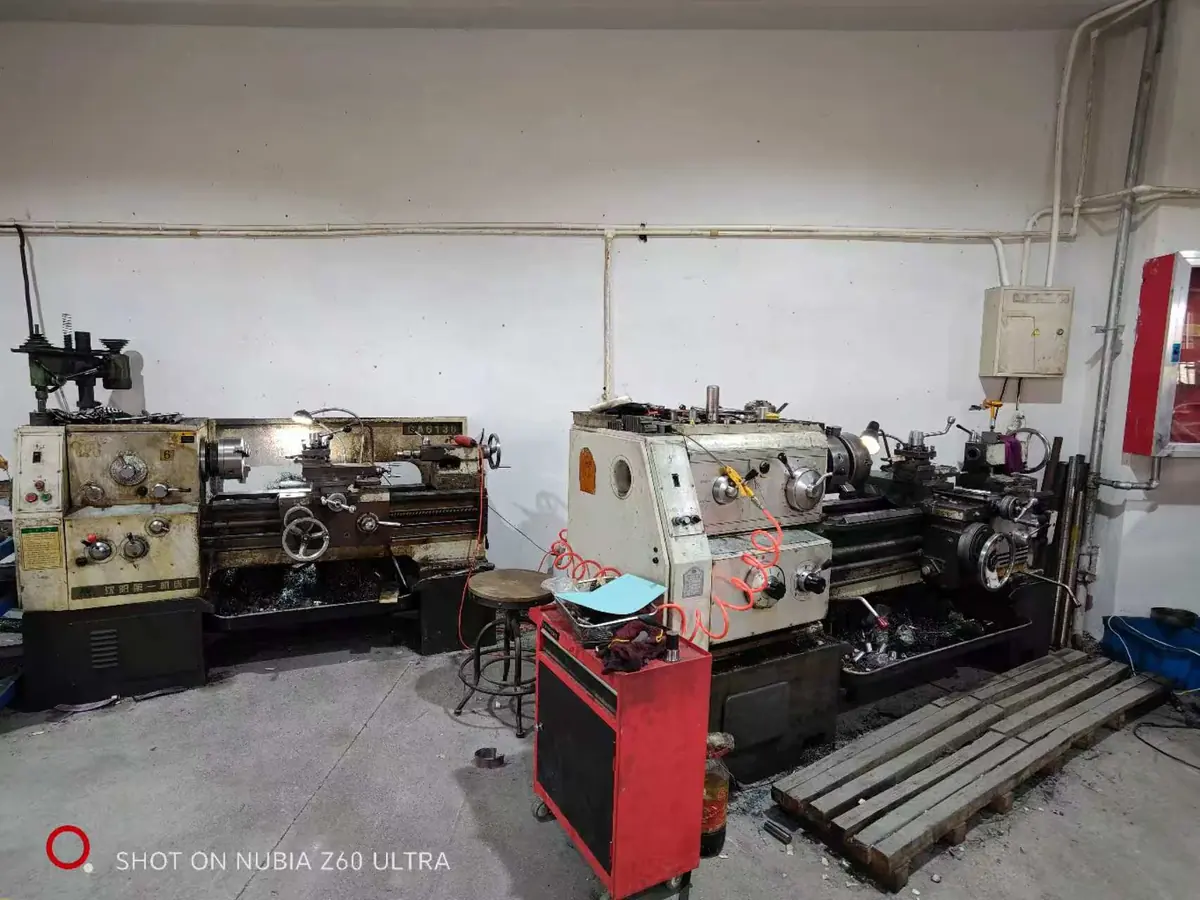
| 汎用旋盤(3台) | パンチブランク、エジェクタピン、ガイドポスト、工具室部品の旋削 | 内製 |
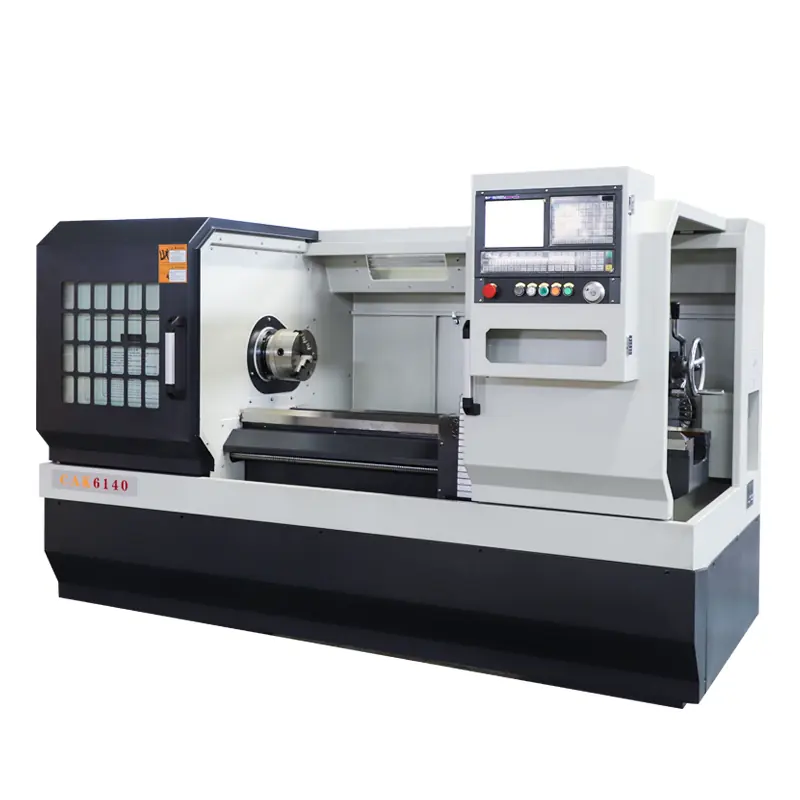
| CNC旋盤(1台) | 金型・モールド組立用の精密旋削部品 | 内製 |
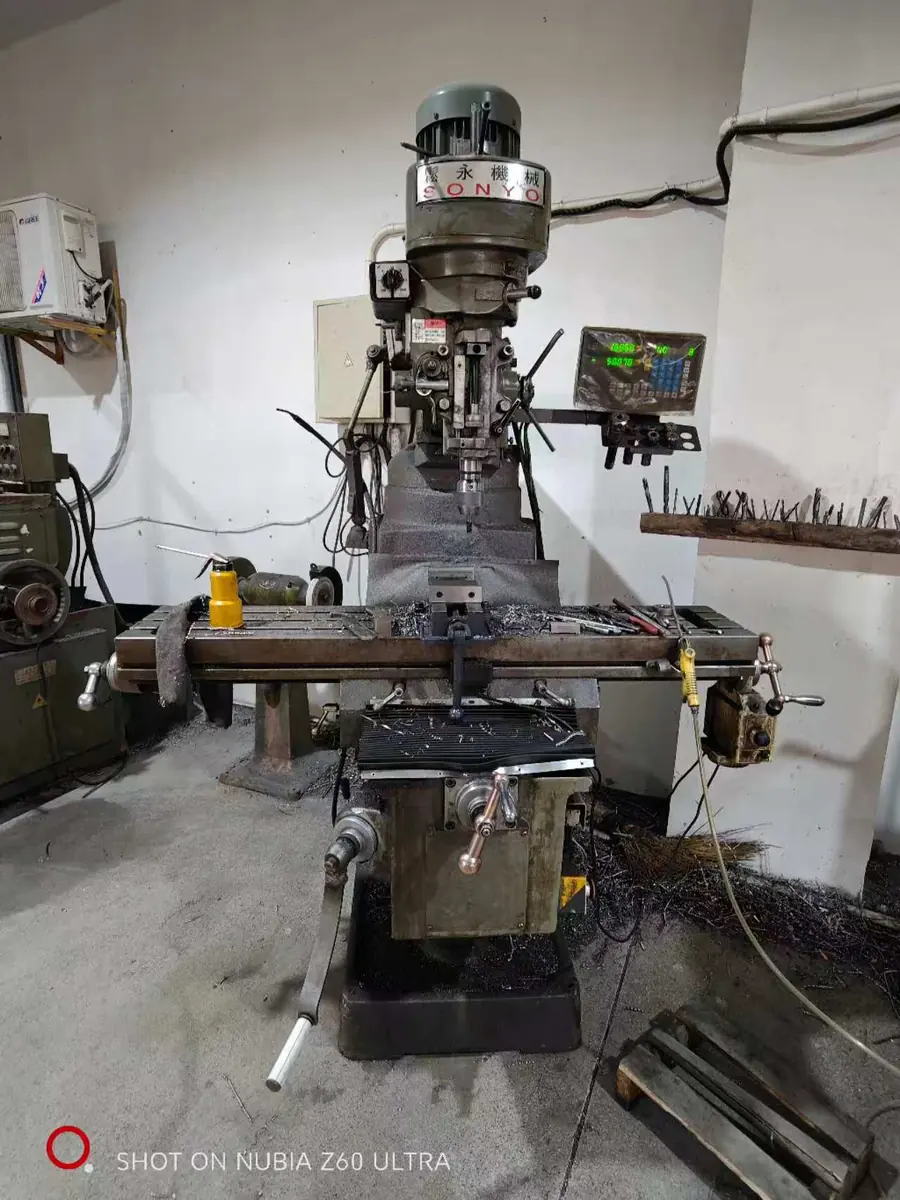
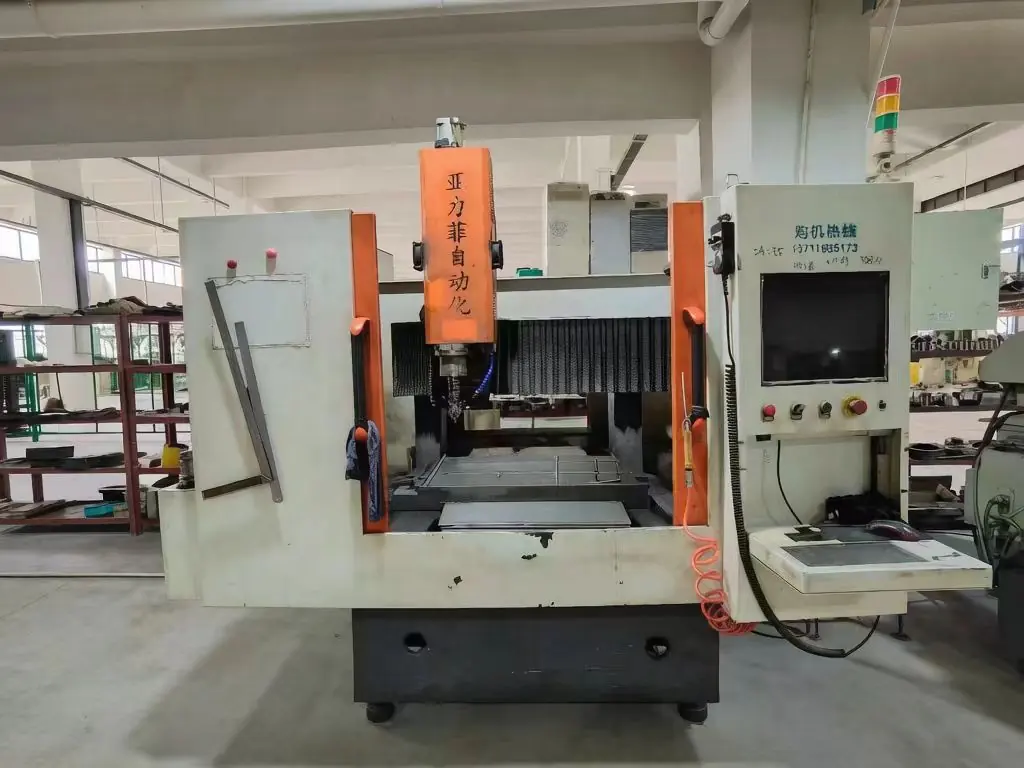
| CNCフライス盤 | 焼入れ鋼およびプリハードン鋼の金型プレート、ポケット、キャビティ、取付部 | 内製 |
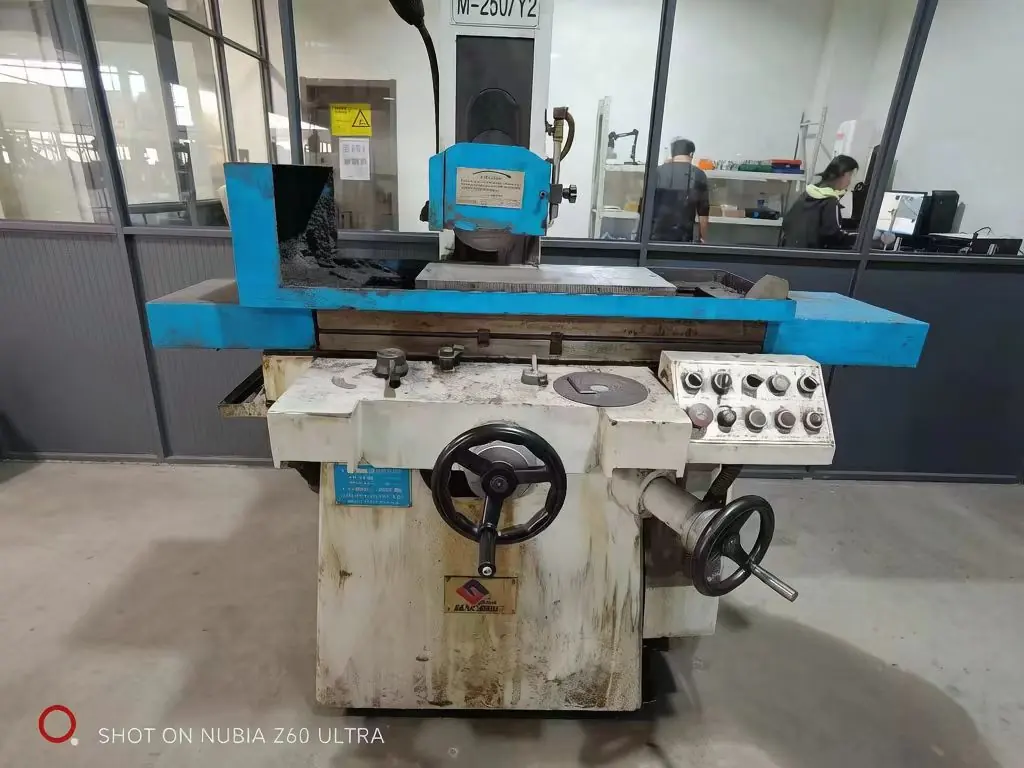
| 精密平面研削盤 | 金型プレート、ストリッパ、インサートを高い平行度で平面研削 | 内製 |
| 大型平面研削盤 | 標準機に収まらない大型金型プレートおよび工具ボディ | 内製 |
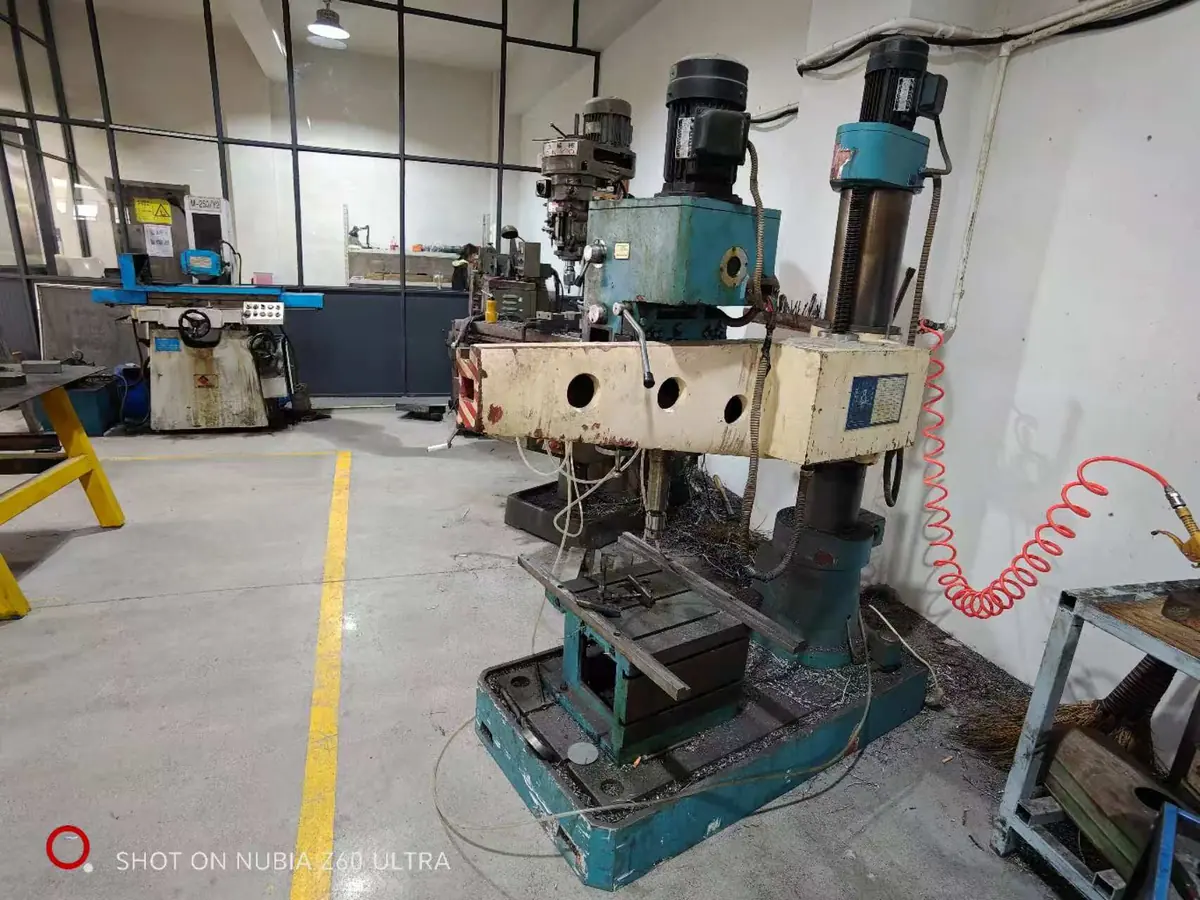
| ボール盤 | ダイセットおよび治具のノックピン穴、ねじ穴、水路穴 | 内製 |
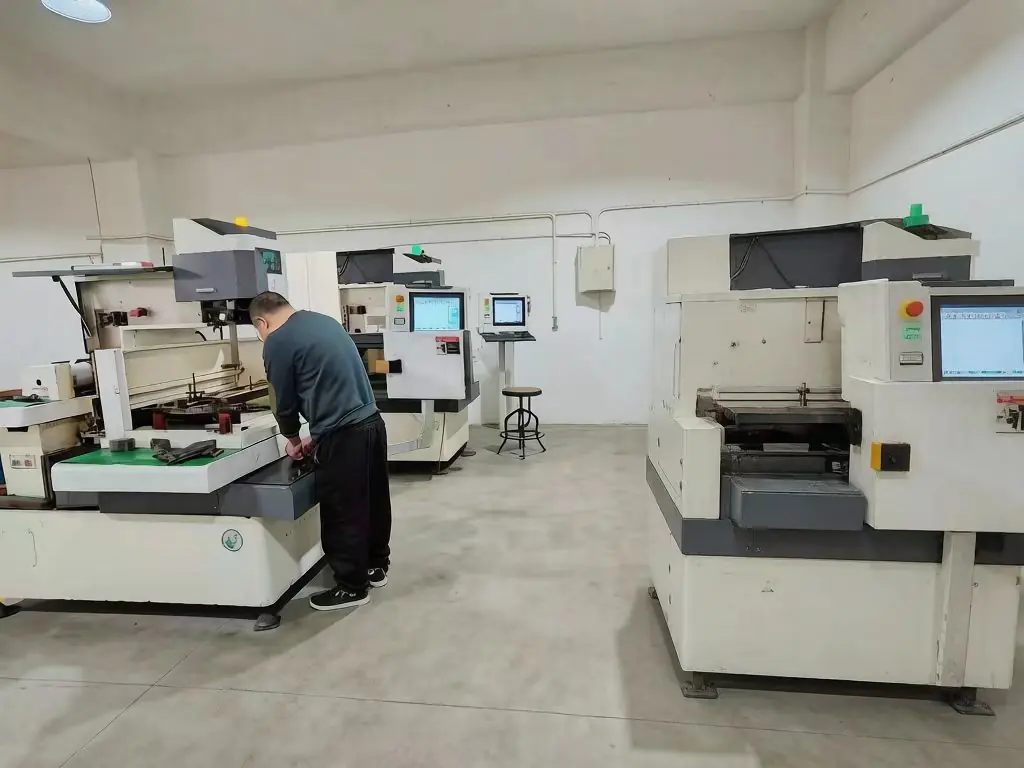
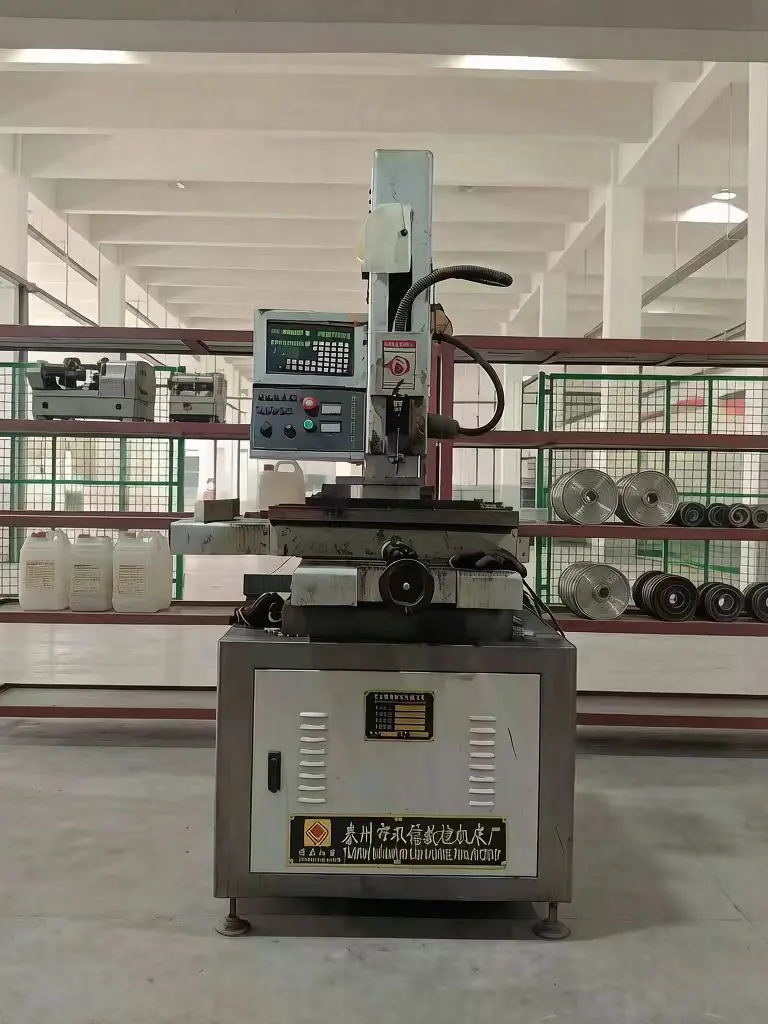
| 中速ワイヤ放電加工機(5台) | 金型の開口部、パンチ輪郭、輪郭形状部 | 内製 |
| 高速ワイヤ放電加工機(1台) | 仕上げ精度の要求が低い箇所の荒加工、ベント穴・スリット加工 | 社内 |
| 放電加工(EDM)穴あけ/穿孔機 | ワイヤ放電加工用スタート穴および小径深穴精密加工 | 社内 |
| 低速ワイヤ放電加工 | 超微細仕上げ、テーパー精度が要求される金型部位の加工 | 外注先 |
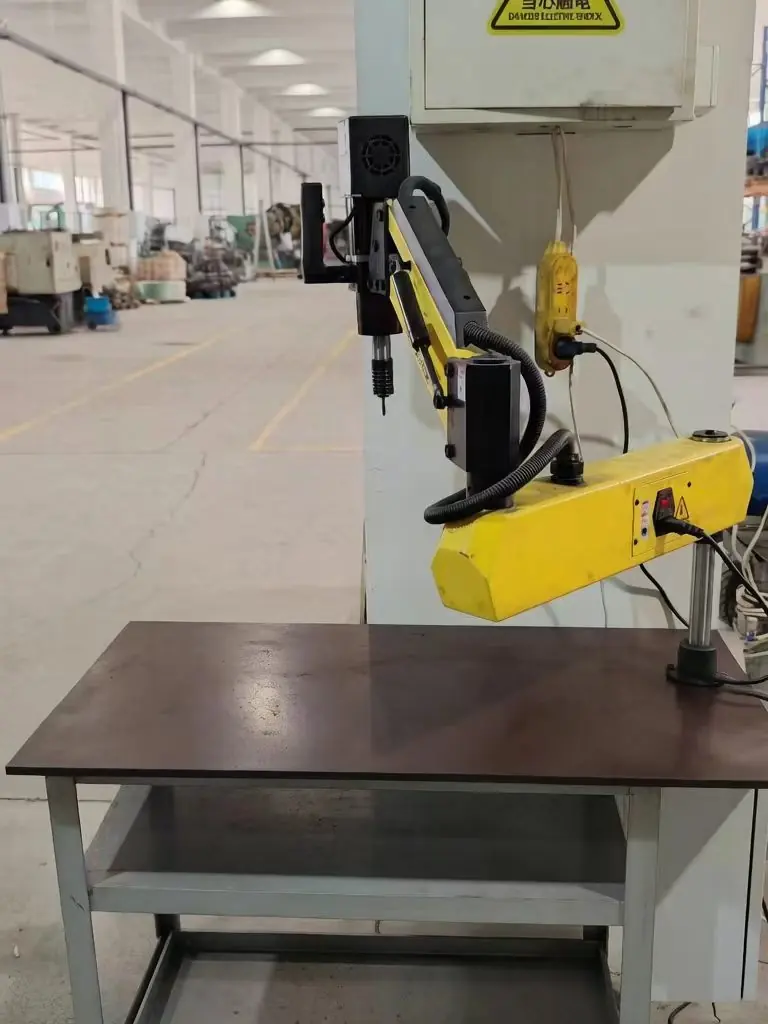
| 自動タップ盤 | ダイプレート、ストリッパー、部品へのネジ立て(ピッチ・深さを安定管理) | 社内 |
| 金型用冷間溶接機 | 熱変形を生じさせずに金型の摩耗、欠け、傷を冷間溶接で補修 | 社内 |
| アルゴンアーク(TIG)溶接機 | 入熱を管理して摩耗エッジを肉盛りし、工具鋼を補修 | 社内 |
| エア式金型グラインダー | ラジアス、フィレット、絞り面の台上作業・手仕上げ | 社内 |
| 脱磁機 | 研削・放電加工後の残留磁気を除去 | 社内 |
| 熱処理炉(小型) | 金型部品の緊急焼入れ・焼戻し。修理を社内で完了可能 | 社内(緊急対応用) |
| 金型・工具の一括熱処理 | 金型部品の焼入れ・焼戻し。硬さおよびミクロ組織の検査成績書を当社に提出 | 外注先 |
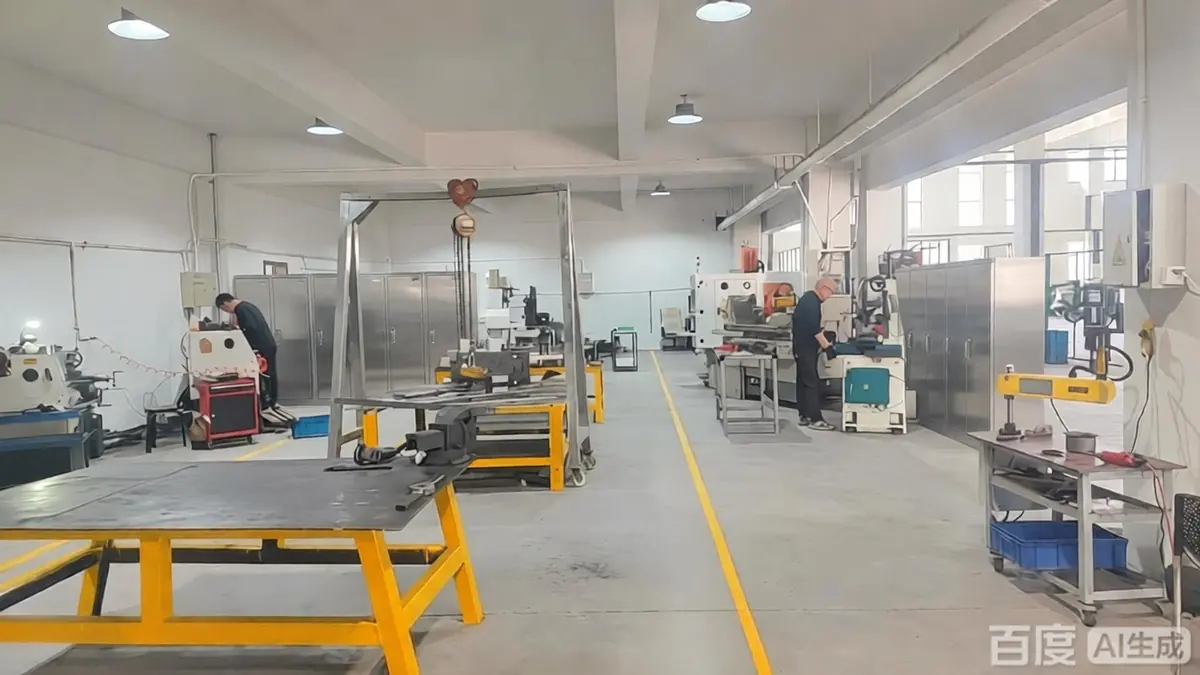
ツールルーム(撮影)
上の表にあるすべての機械は、Balfordが浙江省諸暨市に持つ自社ツールルームに設置されています。下の写真は当社の現場で撮影したものです — お客様の金型を製作、保守、修理する設備です。
仕上げ・二次加工
| 工程 | 実施場所 | 重要な理由 |
|---|---|---|
| バリ取り・エッジ処理 | 内製 | 安全な取扱い、コーティング密着性、清浄な嵌合面 |
| タップ加工(金型内または二次加工) | 内製 | 再段取りなしでねじピッチとねじ深さを管理 |
| CNC旋盤加工・フライス加工 | 内製 | 絞り加工後のシール面、軸受座、同心度 |
| 研削加工(工具室) | 内製 | ダイプレート、パンチ、金型部品を最終寸法に仕上げ |
| 焼入れ・焼戻し(量産品) | 外注(認定パートナー) | 成形後の硬度と靭性、証明書は当社に提出 |
| 焼なまし・応力除去(量産品) | 外注(認定パートナー) | 絞り工程間で延性を回復 |
| 脱磁(量産品) | 外注(認定パートナー) | ソレノイド・センサー部品の残留磁気を抑制 |
| 金型の緊急熱処理 | 内製(小型炉) | 外注先を待たずに金型修理を社内で完了できる |
| 不動態化処理(ステンレス) | 外注(認定パートナー) | 絞り加工・機械加工後の耐食性を回復 |
| 電解研磨 | 外注 — 認定パートナー | 表面の突起を除去し、洗浄性を向上 |
| めっき:亜鉛、亜鉛ニッケル、ニッケル、クロム | 外注 — 認定パートナー | 防食性、および導電性または装飾性のある表面 |
| リン酸塩皮膜処理および酸洗い | 外注 — 認定パートナー | 接着または後工程成形の前処理 |
| 粉体塗装および塗装 | 大型板金部品:内製(手作業ブース)。小型部品:外注 — 認定パートナー | 色調、耐久性、電気絶縁性 |
| 電着塗装(e-coat) | 外注 — 認定パートナー | 防食性とエッジ部の均一な被覆性 |
測定・検査機器
| 計測器 | 確認項目 | 数量 |
|---|---|---|
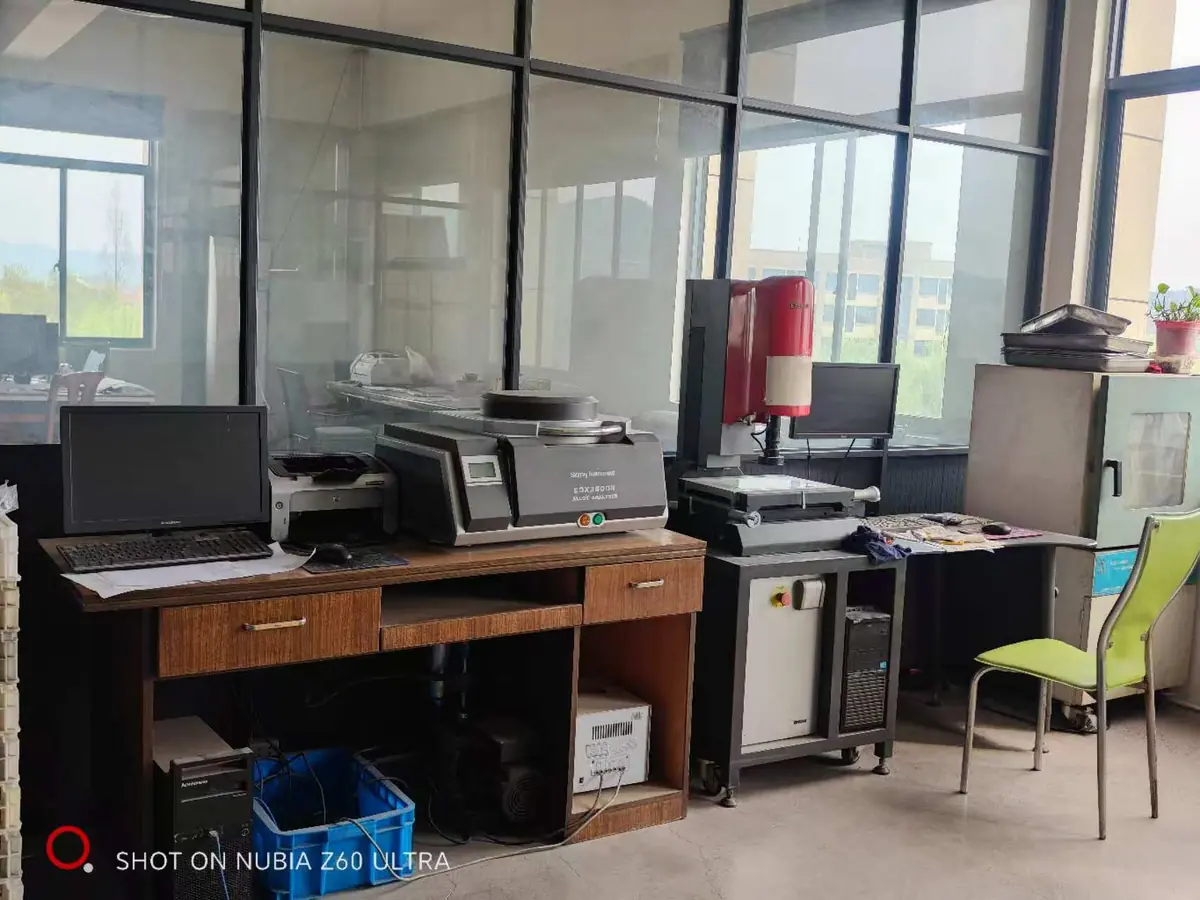
| 2.5D光学式測定投影機(3D Family) | 絞り成形部およびプレス成形部の輪郭、半径、角度、形状 | 1台 |
| インスタントビジョン測定システム(フラッシュ測定) | 小型部品の迅速な全形状寸法検査 | 稼働中 |
| デジタルハイトゲージ(分解能0.001 mm) | 高さ、段差、基準面 | 稼働中 |
| ポータブル表面粗さ測定機 | シール面および機械加工面のRa / Rz | 1台 |
| ロックウェル硬さ試験機 | 熱処理後の硬さ確認 | 1台 |
| 塩水噴霧試験機(モデル20) | めっき、不動態化、コーティング部品の耐食性 | 1台 |
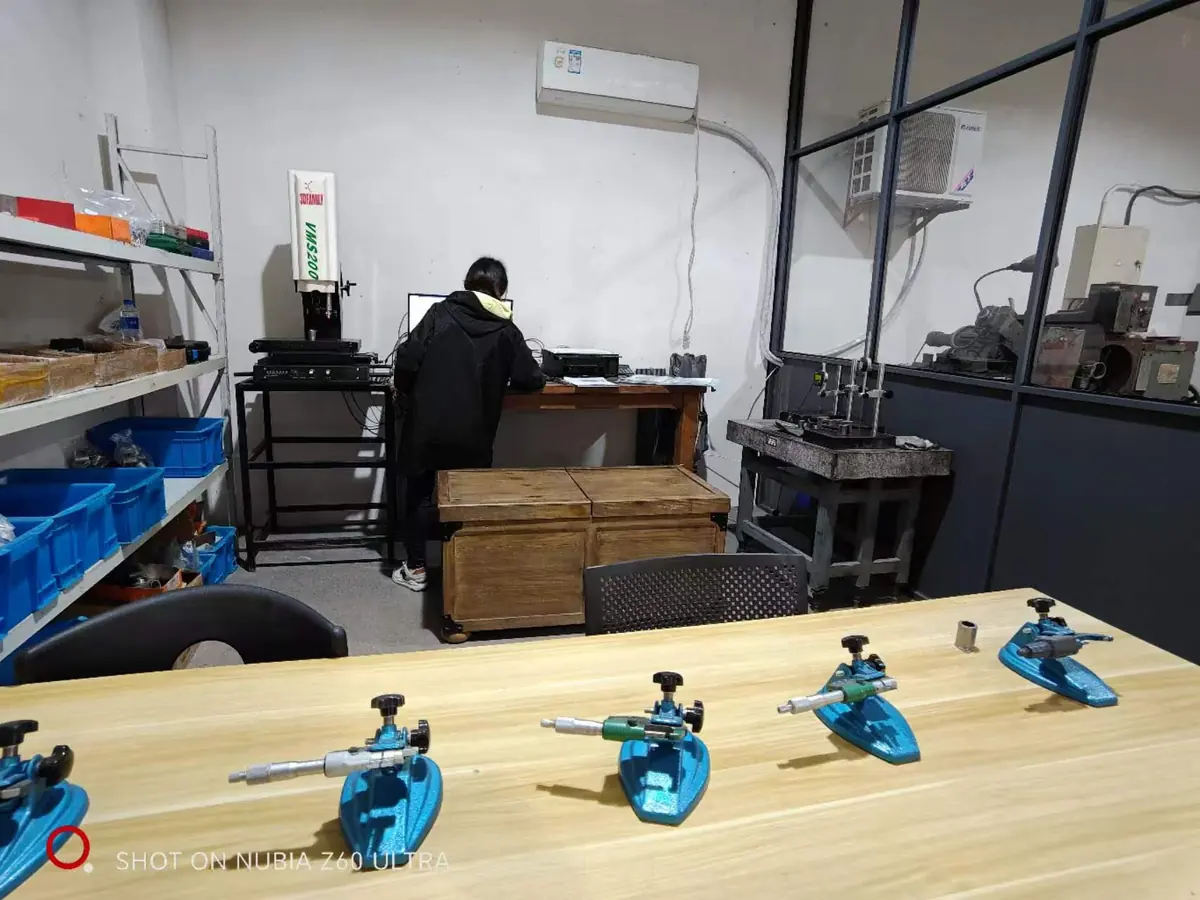
| 外側マイクロメータ | 外径および肉厚 | 10台 — 50 mmレンジが7台、100 mmレンジが1台 |
| 3点式内径マイクロメータ | 絞り加工されたボアおよびスリーブの内径 | 5台 |
| 内側キャリパゲージおよびプラグ / 通止めゲージ | 穴、スロット、ねじの嵌合 | フルセット |
| 同心度ゲージ | ハウジングおよびスリーブの同軸度と振れ | 稼働中 |
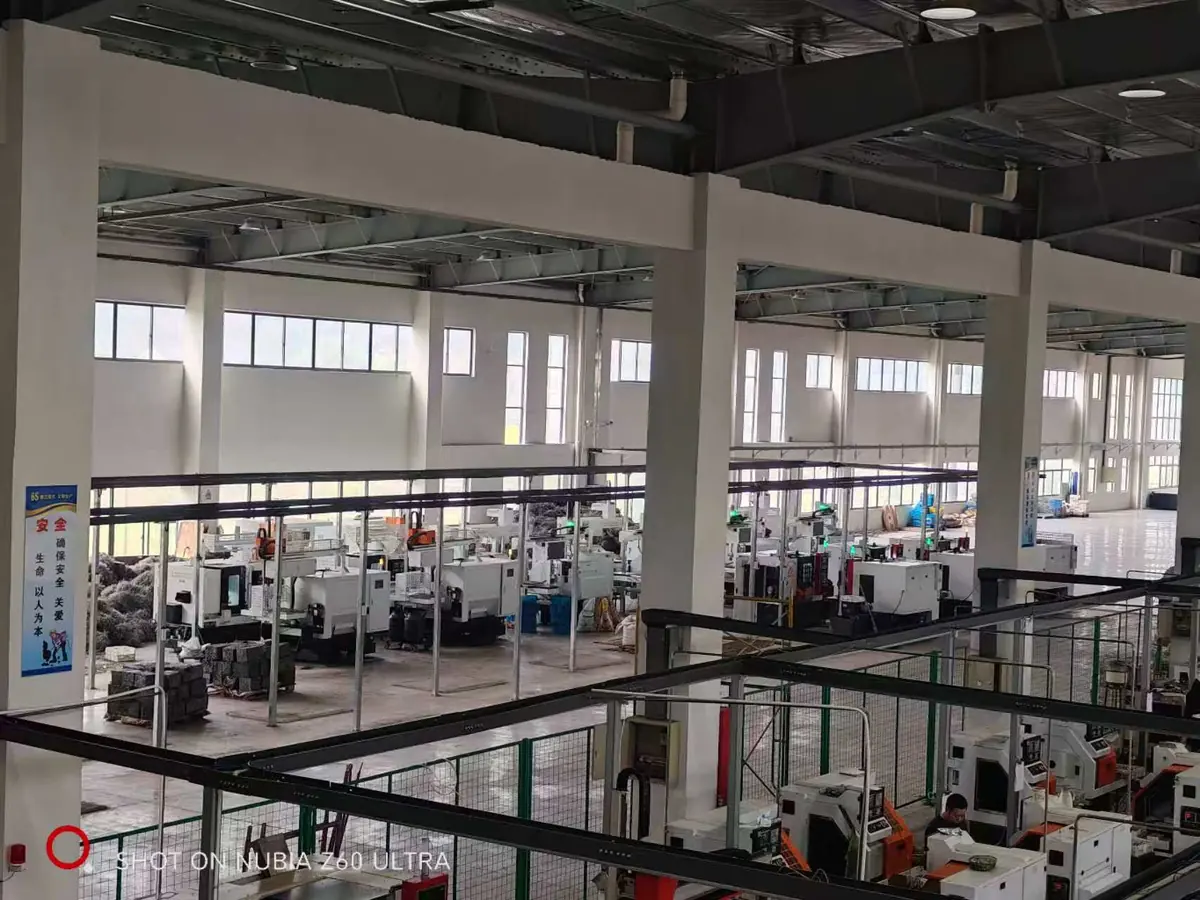
工場内:検査・倉庫・出荷
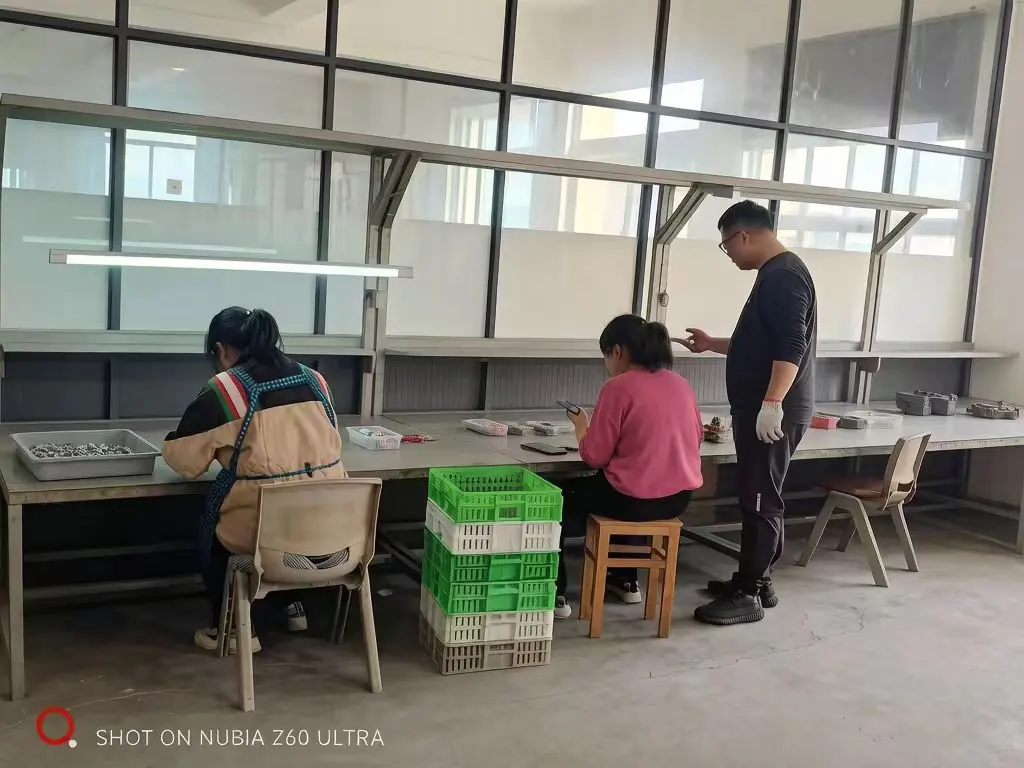
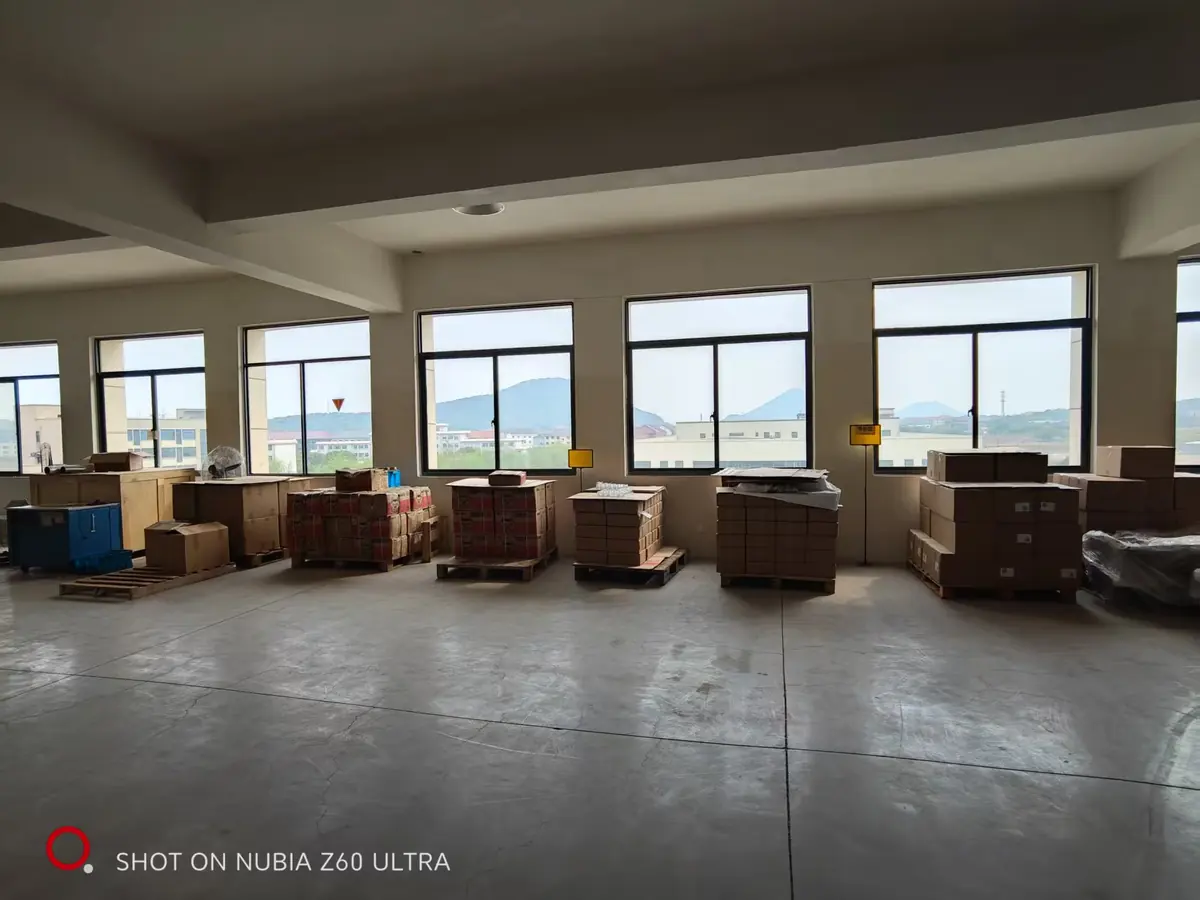
来訪した購買担当者が見学するエリアを、工程内検査から出荷ヤードまでご案内します。承認済み案件では、工場見学を手配し、実際にご確認いただけます。
よくある質問
最大プレス能力は何トンですか?
Balfordのプレス能力は最大350 tで、絞り比、材質、板厚によって必要な成形力が決まる深絞りハウジングやプレス部品に対応します。
深絞り可能な最大径はどのくらいですか?
最大深絞り径はØ250 mmです。それを超える場合、制約となるのは通常プレスではなく絞り深さと材料であるため、DFM時に部品ごとに個別検討します。
どの工程を外注していますか?
熱処理(量産部品の焼入れ、焼戻し、焼なまし、応力除去、脱磁、および金型のバッチ熱処理)と、低速ワイヤ放電加工、不動態化、電解研磨、めっき、リン酸塩処理、電着塗装、塗装を外注しています。機械加工、研削、中速・高速ワイヤ放電加工、タップ加工、金型の溶接は内製で、緊急の金型修理用に小型炉を構内に保有しています。
工場見学や設備見学は可能ですか?
はい。設備リスト、金型製作室の写真、および審査済み案件については、お問い合わせフォームからプレスラインと金型製作室の工場見学または動画での案内を手配できます。
どのような検査設備を使用していますか?
2.5D光学測定投影機、インスタントビジョン測定システム、0.001mm分解能のデジタルハイトゲージ、ポータブル表面粗さ測定機、ロックウェル硬さ試験機、モデル20塩水噴霧試験機を備え、外側マイクロメータ、3点内径マイクロメータ、内径キャリパゲージ、プラグゲージ、通止めゲージ、同心度ゲージも使用しています。
関連ページ: 製造能力 · トランスファープレス加工 · 順送プレス加工 · 深絞りプレス加工 · 金型の内製設計・製作 · ワイヤ放電加工 · 品質と認証 · PPAP
部品の情報をお知らせください。どの設備で加工するかをお答えします。
材質、公差、年間数量を記載した図面をお送りください。プレス機、金型の工法、想定生産能力をご提案します。
図面をお送りいただければ、DFMレビューを実施します。測定・検査機器の詳細
上記に挙げた測定器は、写真と用途を個別に、検査ラボページで紹介しています。
計測の詳細と、絞り加工ハウジングで確保できる公差については、ハウジング公差で説明しています。
試作・小ロット生産では、プレス機の小さい方を使用します — 単工程金型を試作に使用する方法をご覧ください。