試作・小ロット・単工程金型
小ロットプレス加工と試作
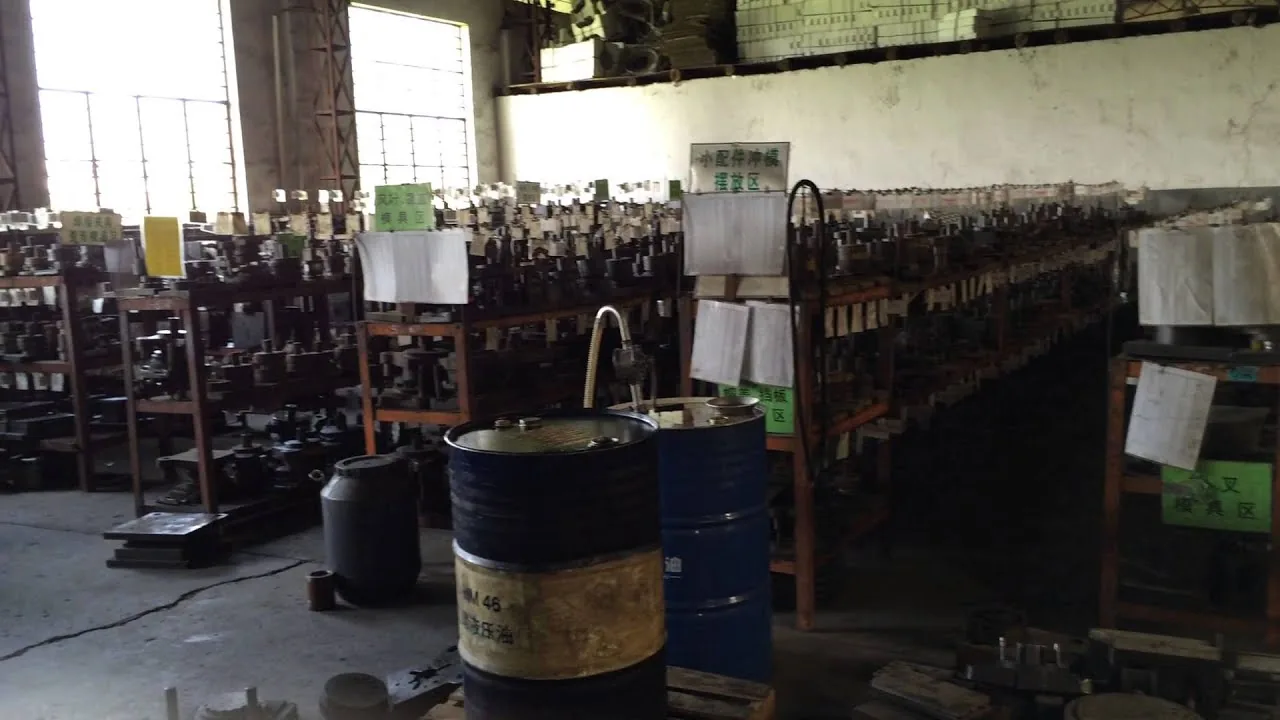
Balfordは 4,000点以上の単工程絞り金型を保有しており、最初の金型を製作した 2000年2月以降、蓄積してきました。この金型ライブラリがあるからこそ、新しい円筒ハウジングでも、形状が本当に異なる部分のみ新規金型で対応できるのです。 数点から数千点まで、量産効果が出る前にプログレッシブ金型を購入する必要はありません。
小ロットプレス加工とは何ですか?
小ロットプレス加工とは、順送金型やトランスファー金型ではなく単工程金型を用いて、試作品1点から数千個程度までの少量の成形金属部品を生産することです。 これは、多ステーション金型が量産時においてのみコストを回収できるためです。金型コストは生産する部品に配分されます。その分岐点を下回る場合、一度に1つの成形ステーションで進める方が、金型の製作が速く、変更が安価で、反復がはるかに容易です。実際には、品質の問題ではなく、同じプレス機と同じ絞り加工技術が使用されるため、まだ持っていない量産分のコストを支払わずに済む金型ルートを選ぶかどうかが問題です。
約10,000個以下で単工程金型が優位な理由
順送金型は単一の金型ではありません。ストリップレイアウト、キャリアウェブ、パイロット、ステーション順序、そしてすべての成形工程を一度に組み込んだものです。それが大量生産時に部品あたりのコストを速く安くする理由であり、変更が遅く高コストになる理由でもあります。
単工程金型は1つの成形ステーションです。試作や短納期の仕事では、この違いが3つの点を決定します。
変更が安価
改訂とはパンチの再切削やダイリングの再研磨を意味し、ストリップの再タイミングやステーションの再切削、ツール全体の再検証ではありません。イテレーションは数週間ではなく数日単位で留まります。
変更するのは部品であり、レイアウトではありません
試作品は問題を見つけるために存在します。単工程ツールでは部品をイテレーション間で動かせますが、順送金型はストリップを確定した瞬間に形状が固定されます。
金型費用を低く抑えて開始
部品全体を生産する金型を購入する代わりに、1つの成形ステーションを購入して「この部品は成形できるか」という問いに答えます。
| 金型ルート | Typical fit | 変更コスト | 有利な数量帯 |
|---|---|---|---|
| 単工程/シングルヒット | 試作品、パイロットバッチ、小シリーズ、および開発中のあらゆる部品 | 最小 — パンチ1本またはダイリング1個 | おおよそ10,000個未満 |
| トランスファープレス | 部品をステーション間で搬送しながら多段成形する工法 | 中~高 | 概ね20,000~500,000個 |
| 順送金型 | 複数の工程を組み合わせた、ストリップ供給による大量生産部品 | 最高 — ストリップレイアウトが金型の要 | 概ね50,000個以上 |
損益分岐点は固定された数値ではありません。 形状、材質、肉厚、そして部品に必要な成形ステーション数によって変動します。表を当てはめるのではなく、図面からルートを算出します。
金型ライブラリ:20年にわたる単発絞り金型
それらの金型の最初の1型が製作されたのは 2000年2月、家族経営のプレス加工工場が 瑞安市塘下鎮 — Balfordの製造の歴史が始まった浙江省の自動車部品産業集積地です。それ以来、当工場はモーターハウジング、電磁弁ハウジング、センサーハウジング、カップ、キャップ、ブッシング、シェル向けの単工程絞り金型を製作し、維持してきました。
4,000点以上の単工程絞り金型が現在も保管され、保守・再利用されています。 パンチ、ダイリング、ブランクホルダー、ノックアウトは、この20年にわたる作業で蓄積され、2020年以降に製作された順送・トランスファー金型と同じ金型室に保管されています。
これが実用的な強みです。これらの金型は共通のシャンクおよびダイセットインターフェースで製作されているため、既存のパンチとダイリングを組み合わせ直して新しい円筒形状に対応できることがよくあります。その場合、新しい部品に必要なのは 形状が本当に異なる部分の新規金型のみ — 異なる半径、異なる段差、異なる肉厚 — であり、金型セット全体をゼロから製作する必要はありません。
これが試作プロジェクトに与える影響:
- スケジュールは金型切削ではなく、絞り試作に充てられます。 形状が既存のライブラリの範囲内にある場合、最初の試作は既存の金型から開始できます。
- リスクを早期に顕在化。 議論の場ではなく、実部品でシワ、割れ、肉厚減少、イヤリングを確認できます。
- 部品は変更可能です。 単工程の金型は調整可能なため、設計変更があっても金型投資が無駄になりません。
この手法が適用できないケース。 ライブラリは円形・回転対称形状を中心に構築されています。段差が大きい部品、非円形部品、非対称部品は通常、新規金型が必要となり、その旨は見積前に明示します。それでもライブラリに価値があるのは、電磁弁ハウジング、センサーハウジング、ブッシュ、キャップの多くが円筒形状であり、まさにそこがライブラリの効果を発揮する領域だからです。
単工程で試作し、順送金型で修正する
これがBalfordの新規プログラムの進め方であり、小ロット案件で後工程になって効果を発揮する部分です。
- 図面レビューとDFM。 材料、板厚、重要公差、肉厚要件、年間数量を成形工程と照合します。絞り比と工程数は、材料を切断する前に確定します。
- 単工程試作用金型。 1工程ずつ成形ステーションを構築し、調整可能な設計としています。これは意図的に量産用金型ではありません。
- 試作品、測定済み。 不具合モードは実部品で現れる。ブランクホルダー力によるしわ、ダイラジアス部の割れ、ラジアス上部の肉厚減少、トリムエッジのイヤリング、直径のスプリングバック。
- 原因となったパラメータを修正する。 ダイラジアス、クリアランス、ブランクホルダー圧、ブランク径、潤滑、または再絞りや中間焼鈍の追加。
- その後で初めて、修正した工程順を組み込んだ順送金型またはトランスファー金型を設計する。
この順序には明快な商業的理由がある。順送金型では、金型を切削した後に同じ問題を発見すると、ステーションの再切削、ストリップの再タイミング、金型の再検証が必要になる。これは金型鋼と数週間の生産損失で測られる。単工程金型で発見すれば、パンチの再研削か新しいダイリングで済む。
このループこそが、2020年以降に当社が製作してきた順送・トランスファー金型が、仮定ではなく実証済みの絞りパラメータから出発する理由である。問題は、より安価な金型で、試作段階ですでに発見されていたのだ。
プレスから絞りハウジングが取り出される様子を見る
Balfordにて撮影:軟鋼製ソレノイドバルブハウジングの深絞り。このような試作・小ロット部品は単工程プレスで1工程ずつ成形される。後にトランスファーや順送生産へ移行するハウジングの通常の入口である。
この工法で製造している製品
電磁弁ハウジング
磁気特性が重要な用途向けのDC04および純鉄による深絞りハウジング。内外径の両方が機能する場合は肉厚減少工法にも対応。
センサー用ハウジング
耐食性、肉厚の均一性、シート面の清浄性が設計の要となるステンレス製センサー用ハウジングおよびシェル。詳細は センサー用ハウジングのページ.
ブッシュ、スリーブ、チューブ
複雑さよりも同心度と表面仕上げが重視される丸型薄肉部品。
カップ、キャップ、シェル
トリミング加工を施した成形クロージャーおよび絞りシェル。穴あけやタップ加工などの二次加工にも対応。
モーターハウジングとエンドキャップ
2000年に当工場が最初に手掛けた部品ファミリーであり、現在も家電、自動車、産業用プログラム向けに生産しています。
二次加工
成形後の絞り部品に、ストリップに組み込むのではなく、トリミング、穴あけ、タップ加工、端面加工、バリ取り、焼鈍を追加する工程。
実際に量産する材料での試作
試作品は量産グレードの材料で作られてこそ正確な評価ができます。Balfordは量産部品と同じ材料で試作品を絞り加工します—これは材料が単なる形状ではなく機能を担う場合に特に重要です:
| Material | 試作および小ロットでの典型的な用途 |
|---|---|
| DC04 / 低炭素深絞り用鋼 | 電磁弁ハウジング、絞りシェル、および強度よりも絞り性が重視される一般的な円筒部品 |
| 純鉄(DT4 / DT4C) | 透磁率と保磁力が機能要件となる軟磁性ハウジング、スリーブ、ポール部品 |
| ステンレス鋼(304 / 316) | 湿気、冷却液、薬品に曝されるセンサーハウジングや部品。加工硬化が速いため、絞り回数と中間焼鈍の要否は早い段階で決定します |
| 真鍮および銅 | 電気・熱関連の部品、端子、継手。成形性が高く、試作品をはんだ付けまたはろう付けする必要がある場合に適しています |
| Aluminium | 軽量なハウジングや筐体。絞り性は合金によって大きく異なるため、金型製作前にグレードを確認します |
DC04や純鉄でソレノイドハウジングを試作することは、都合の良い代替材を使う場合と異なり、測定した磁気特性が量産時にもそのまま得られることを意味します — 材料と成形工程が同一であれば、焼鈍と磁気特性もそのまま引き継がれます
小ロットプレスでできないこと
最も安価な単価にはなりません
単工程作業は、定義上、ハンドリングと工程数が増えます。年間数量がすでに多く安定している場合は、順送金型やトランスファー金型の方が単価で優位です — 金型見積が高額になっても、その点は正直にお伝えします
すべての形状に適しているわけではありません
単発金型のライブラリは円筒形状に対応しています。非円形、非対称、段差の大きい部品は通常、専用金型が必要です
一部の工程は常に外注しています
生産部品のワイヤ放電加工(低速)およびすべての熱処理は、監査済みのパートナーで実施し、証明書を当社に返却します。それ以外のすべて — 金型設計・製作、形彫り放電加工およびワイヤ放電加工(高速)、絞り加工、二次加工、検査 — は社内で行います
実際のDFMレビューの代替にはなりません
試作用の金型が答えるのは成形上の疑問であり、商業上の疑問ではありません。板厚の指示、公差位置、どの径が機能径かは、依然として図面上で確定させる必要があります。
よくある質問
Balfordは量産数量を前提とせず、試作および小ロットの絞り加工をお見積りします。したがって問題は最小ロット数量ではなく、どの金型ルートが適切かという点です。形状が既存の単工程金型ライブラリに収まる場合は、既存の金型から初回部品を製作できます。新規金型が必要な場合は、数量ではなく金型の課題としてお見積りします。
はい、部品が既知の形状である場合や、すでに量産中のものを繰り返す場合は可能です。絞り比が厳しい、板厚指示が厳しい、あるいは成形工程数が不確定な場合は、まず単工程金型で試作する方が通常は総コストを抑えられます — 誤ったストリップレイアウトのコストは、1回のパンチではなく金型鋼と数週間の時間で支払うことになります。
はい、そしてそれを推奨します。DC04、純鉄(DT4 / DT4C)、ステンレス鋼、黄銅、銅、アルミニウムはすべて当社で絞り加工しています。量産グレードで試作することが最も重要なのは軟磁性ハウジングの場合です。透磁率と保磁力を決めるのは材料と成形ルートであり、代替材料では測定値が意味をなさなくなるからです。
プレス機は25tから350tまで対応し、お見積り可能な最大絞り径は Ø250 mmです。特定の部品が対応可能かどうかは、材料グレード、板厚、深さと径の比、板厚要件、形状が許容する絞り工程数によって決まります。お見積り前に図面に基づいて工程順を確認しており、全機械リストは以下に公開しています 設備リスト.
既存の単工程金型ライブラリで形状をカバーできるかどうか、そして部品に何段階の成形工程が必要かという2点によります。既存のパンチとダイリングを再利用できる部品は、完全な新規金型セットが必要な部品よりもはるかに早く絞り試作に入れます。スケジュールはDFM回答と併せて確定しますので、金型への発注を決める前に日程をご確認いただけます。
成形工程を確定するのに十分な情報です。絞り図または3Dモデル、材料グレード、板厚、重要公差と機能上有効な径、想定数量、そして後工程で量産移行を予定しているかどうか。図面を送付いただくのが、 DFM review 数値だけでなく、工程ルートと金型コンセプトを最速で入手する方法です。
はい。試作品および初品は、量産と同じ計測機器(2.5D光学投影機、マイクロメータ、ボアゲージ、粗さ測定器、同心度測定器、ゴー/ノーゴーゲージ、硬さ試験)を用いて社内検査を行い、新規プログラムにはPPAPレベル3のドキュメントもご提供可能です。
関連ページ: 深絞り金属プレス加工 · 深絞り:完全技術ガイド · 順送金型プレス加工 · トランスファープレス加工 · 社内での金型設計・製作 · 設備一覧 · 深絞り部品の製造方法 · プレス加工部品の価格決定方法 · ソレノイドバルブハウジング · PPAP
図面をお送りください — 最適な金型ルートをご提案します
材料グレード、板厚、数量、および実際に重要な公差をご記載ください。成形工程、既存の単工程金型でその形状に対応できるか、試作や小ロット生産にかかる内容をご回答いたします。
DFMレビューのため図面をお送りください