
Unsere Metallverarbeitungskompetenzen
Vier Fertigungsgruppen bilden ein vollständiges Kompetenzcluster – jede Gruppe verlinkt auf ihre Detailseite mit Prozessablauf, Werkstoffen, Toleranzen und Qualitätskontrolle.
Stanzteile
Für Blech- und Bandteile wird der Stanzprozess – Folgeverbundwerkzeug, Tiefziehen oder Präzisionsstanzung – basierend auf Geometrie, Material, Präzision und Produktionsmenge ausgewählt.
Übersicht Stanzteile ansehen →Metallbearbeitung
Für Rotationsteile, Blockteile, Präzisionsschnittstellen und komplexe Profile – CNC-Drehen, CNC-Fräsen und Drahterodieren.
Bearbeitungsübersicht ansehen →Blechbearbeitung
Für Halterungen, Paneele, Rahmen, Gehäuse und Verkleidungen – Schneiden, Biegen, Fügen, Oberflächenbehandlung und Montage.
Übersicht Blechbearbeitung ansehen →Rohrbearbeitung
Laserschneiden von Rohren, CNC-Rohrbiegen und -Wickeln für Rohrbauteile, geformte Rohre und zugehörige Baugruppen.
Rohr-Übersicht ansehen →Welcher Fertigungsweg passt zu Ihrem Bauteil?
Rotationsteile / Blockteile
Bohrungen / Gewinde / komplexe Profile / Präzisionsschnittstellen
→ CNC-BearbeitungWelche Teile können wir herstellen?
Die unten aufgeführten Bauteiltypen stammen aus realen Anwendungen und Fällen – jeder Link führt zur entsprechenden Anwendungsseite.
Sensor-Gehäuse
Tiefziehen / Präzisionsstanzteile · Edelstahl, Aluminium
Magnetventil-Komponenten
Gezogene Gehäuse / Hülsen · Stahl, Edelstahl
Magnetische Hülsen
Dünnwandiges Tiefziehen · Edelstahl
Motorwellen
Ziehgehäuse / Endkappen · Stahl, Aluminium
Federbecher
Tiefziehen · Stahl, Edelstahl
Unterlegscheiben
Präzisionsstanzteile · verschiedene Materialien
Rohrbaugruppen
Schneiden / Biegen / Montage · Stahl, Kupfer
Endkappen
Tiefziehen · Stahl, Edelstahl
Welche Werkstoffe unterstützen wir?
Materialgüte, Härtegrad, Dicke und Oberflächenzustand beeinflussen direkt das Umformverhalten und die Werkzeugkonstruktion und werden vor der Werkzeugherstellung bestätigt.
Edelstahl
Für Stanzen, Tiefziehen und Präzisionsumformen; Materialzustand, Kaltverfestigung, Oberflächenbeschaffenheit und nachgelagerte Behandlung prüfen.
Baustahl
Haltewinkel, Unterlegscheiben, Gehäuse; Festigkeit, Rückfederung und Korrosionsschutz werden prozessbegleitend bewertet.
Aluminium
Gewicht und Korrosionsschutz sind prioritär; Legierung und Härtegrad beeinflussen direkt Biegen, Ziehen und Rückfederung.
Kupfer
Leitfähige und optische Bauteile; Oberflächenschutz und Handhabung sind im Prozessplan integriert.
Messing
Leitfähigkeit, Optik und Umformbarkeit; Kornrichtung und Oberflächenbehandlung werden im Vorfeld abgestimmt.
Sonderlegierungen
Titan und Sonderlegierungen werden nach einer vollständigen Material- und Geometrieprüfung bewertet.
Welche Branchen bedienen wir?
Hauptbranchen basierend auf realer Projekterfahrung.
Automobilindustrie
Sensor-Gehäuse, Halterungen, Unterlegscheiben und Magnetventil-Komponenten, die eine gleichbleibende Montage erfordern.
Magnetspule / Ventil
Ziehteile wie Gehäuse, Hülsen, Federauflagen sowie magnetische oder fluidtechnische Komponenten.
HLK & Kältetechnik
Rohrbaugruppen, Gehäuse und Strukturteile, bei denen Geometrie und Sauberkeit entscheidend sind.
Industrieausrüstung
Halterungen, Führungen, Verriegelungsteile und Montagehardware gemäß spezifischen Zeichnungen.
Material- × Prozess-Fähigkeitsmatrix
Die folgende Matrix fasst die wichtigsten Fertigungskapazitäten von Balford als technische Referenz für die erste Projektorientierung zusammen.
| Prozess | Aluminium | Messing | Kaltgewalzter Stahl | Warmgewalzter Stahl | Edelstahl | Verzinkter Stahl | Kupfer | Titan |
|---|---|---|---|---|---|---|---|---|
| Stanzen | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | Projektbezogene Prüfung |
| Biegen / Blech | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | 0,4–10 mm | Projektbezogene Prüfung |
| Biegen / Rohr | Rohraußendurchmesser bis ca. 65 mm (abhängig von Material, Wandstärke und Biegeradius) | |||||||
| Tiefziehen | Max. Durchmesser ca. 300 mm (abhängig von Geometrie, Material und Prozessroute) | |||||||
| Wickeln / Rohr | Rohraußendurchmesser bis ca. 200 mm (abhängig von Material und Rohrzustand) | |||||||
| Gewindeschneiden | ✓ | |||||||
| Entgraten | ✓ | |||||||
| Spitzenloses Schleifen | ✓ | |||||||
| Polieren | ✓ | |||||||
| Glühen | ✓ | |||||||
| Oberflächenbehandlung | ✓ | |||||||
| Bandlöten | ✓ | |||||||
| Nieten | ✓ | |||||||
| Bearbeitung | ✓ | |||||||
Diese Leistungsbereiche dienen der ersten Projektorientierung. Die endgültige Herstellbarkeit, Maße, Toleranzen und der Prozessablauf werden anhand der spezifischen Zeichnung, des Materialzustands, der Stückzahl und der funktionalen Anforderungen bestätigt. Spezifische Parameter wie Mindeststempeldurchmesser oder Umformkraft werden nach der Zeichnungsprüfung bestätigt.
Qualität & Inspektion
Die Qualitätskontrolle beschränkt sich nicht nur auf die Endprüfung. Bei OEM-Projekten werden Material, Prozess, kritische Maße, Oberflächengüte und Montagebeziehungen kontinuierlich von der frühen Zeichnungsprüfung an gesteuert.
Materialprüfung
Materialgüte, Dicke und Zustand werden gemäß der freigegebenen Produktionsspezifikation geprüft.
Erstteilprüfung / Erstmusterprüfung
Die Erstteil- und Prozessbegleitprüfung umfasst kritische Maße, Oberflächenbeschaffenheit und Materialanforderungen.
In-Process-Prüfung
Werkzeugzustand, Vorschub, Einrichtung und Prozessstabilität werden gemäß Produktionsplan überwacht.
Endkontrolle & Dokumentation
Endkontrolle gemäß Zeichnung; FAI, PPAP, IMDS, RoHS-bezogene Aufzeichnungen und weitere Kundendokumentation können besprochen werden, sofern sie Teil der Projektanforderungen sind.
Ein Projekt, eine koordinierte Prüfung
Viele OEM-Teile werden nicht durch einen einzigen Prozess fertiggestellt. Stanzteile benötigen möglicherweise Bearbeitung, Oberflächenbehandlung und Montage; Blechteile können Schweißen und Beschichten erfordern; Rohrteile benötigen möglicherweise Schneiden und Vorrichtungen. Balford berücksichtigt in der Prüfphase die Bezüge, Toleranzen, Oberflächengüte und Prüfanforderungen über diese Operationen hinweg – Balford drängt nicht jedes Teil in einen Prozess, sondern wählt den Fertigungsweg anhand der Teilezeichnung.
Von der Zeichnung bis zur Produktion
Der vollständige Projektablauf, von der Zeichnungs- und Anforderungsprüfung bis zur Inspektion und Lieferung.
Repräsentative Fertigungsfallstudien
Echte Bauteile, echte Materialien, echte Fertigungsanforderungen – jeder Fall verweist auf die entsprechenden Kompetenz-, Material- und Anwendungsseiten.

ABS-Raddrehzahlsensorgehäuse

Präzisionsgestanzte Unterlegscheibe aus Edelstahl

Unterlegscheibe aus Federstahl 65Mn
Magnetventilgehäuse

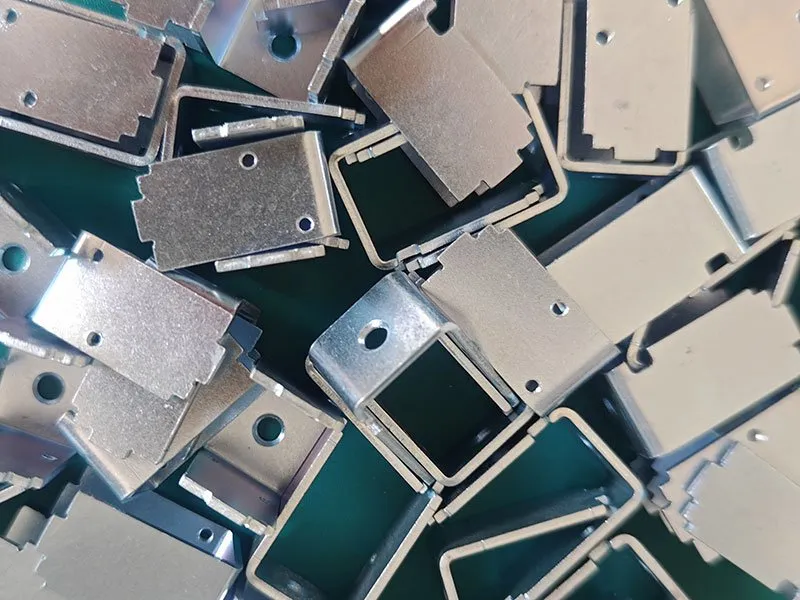
Stanzblech-Halterung

Dünnwandiges Aluminiumrohr
Projektreaktion
Verbindliche Zeitvorgaben vom Angebot bis zur Bemusterung.
Angebotsantwort
In der Regel innerhalb von 24 Stunden nach Erhalt vollständiger Zeichnungen und Anforderungen – oder wir bestätigen, welche Informationen noch benötigt werden.
DFM-Feedback
Erstes DFM-Feedback in der Regel innerhalb von 48 Stunden nach Erhalt der vollständigen Informationen; die Dauer hängt von der Komplexität und Vollständigkeit des Projekts ab.
Muster-Vorlaufzeit
Muster werden in der Regel innerhalb von 7–30 Tagen versendet, abhängig von Prozess, Werkzeugbau und Projektanforderungen.
FAQ Metallverarbeitung
Antworten basierend auf Zeichnungsprüfung – Material, Geometrie und Produktionsmenge bestimmen die Machbarkeit.
Zu den Hauptkompetenzen von Balford gehören Stanzen, Folgeverbundstanzen, Tiefziehen, Präzisionsstanzen, CNC-Drehen, CNC-Fräsen, Drahterodieren, Blechschneiden, Metallbiegen, Laserrohrschneiden, CNC-Rohrbiegen, Wickeln sowie Montage-/Untermontagearbeiten. Der konkrete Fertigungsweg wird anhand der Teilezeichnung, des Materials, der Stückzahl und der funktionalen Anforderungen festgelegt.
Das hängt hauptsächlich von Bauteilgeometrie, Material, Präzision, Stückzahl und Folgeprozessen ab. Stanzen eignet sich für wiederkehrende Blech- oder Bandteile; CNC-Bearbeitung für rotationssymmetrische oder blockförmige Teile mit komplexen lokalen Merkmalen; Blechbearbeitung für Teile mit Blechstruktur.
Ja. Basierend auf der 2D-Zeichnung, dem 3D-Modell, dem Material, der Stückzahl, den kritischen Maßen und den Anforderungen der Folgeschritte bewertet Balford die Verfahren Stanztechnik, CNC-Bearbeitung, Blechbearbeitung, Rohrbiegen oder kombinierte Fertigungswege und bestätigt den erforderlichen Werkzeugbau, die Vorrichtungen sowie den Prüfplan.
Bei geeigneten Projekten können Stanzen, Zerspanen, Blechbearbeitung, Rohrbearbeitung, Oberflächenbehandlung, Wärmebehandlung und Montage koordiniert werden, wobei Bezüge, Toleranzen und Prüfanforderungen bereits in der frühen Überprüfung über die gesamte Prozesskette hinweg berücksichtigt werden.
Zu den Hauptmaterialien gehören Edelstahl, Kohlenstoffstahl, Aluminium, Kupfer, Messing sowie ausgewählte Sonderlegierungen. Konkrete Werkstoffgüten, Materialzustand und Blechdicke werden anhand der Bauteil- und Prozessanforderungen abgestimmt.
Bereitstellen der aktuellsten 2D-Zeichnung, des 3D-Modells falls verfügbar, der Materialgüte und des Zustands, der geschätzten Bestellmenge, der Anforderungen an die Oberflächenbeschaffenheit, der kritischen Maße und des Montagekontexts. Je vollständiger die Informationen sind, desto genauer sind die Prozessbewertung und das Angebot.
Balford drängt nicht jedes Bauteil in ein einziges Verfahren. Ausgehend von Bauteilgeometrie, Material, Losgröße, kritischen Maßen, funktionalen Anforderungen und nachgelagerten Prozessen vergleichen wir die Machbarkeit von Stanz-, CNC-, Blech-, Rohr- und kombinierten Fertigungswegen, bevor wir den passenden Fertigungspfad festlegen.
Zeichnung vorhanden? Zuerst den Fertigungsweg prüfen
Senden Sie Ihre aktuelle 2D-Zeichnung und das 3D-Modell (falls vorhanden) sowie Werkstoffgüte, geschätzte Stückzahl, Anforderungen an die Oberflächenbehandlung, kritische Maße und den Montagekontext. Balford bewertet den Fertigungsweg, Werkzeuge oder Vorrichtungen, Sekundäroperationen und Prüfanforderungen für Ihr Projekt.
Materialien · Anwendungen · Branchen · Fälle · Ressourcen
Die Metallverarbeitungskompetenz verbindet das gesamte interne Wissensnetzwerk.