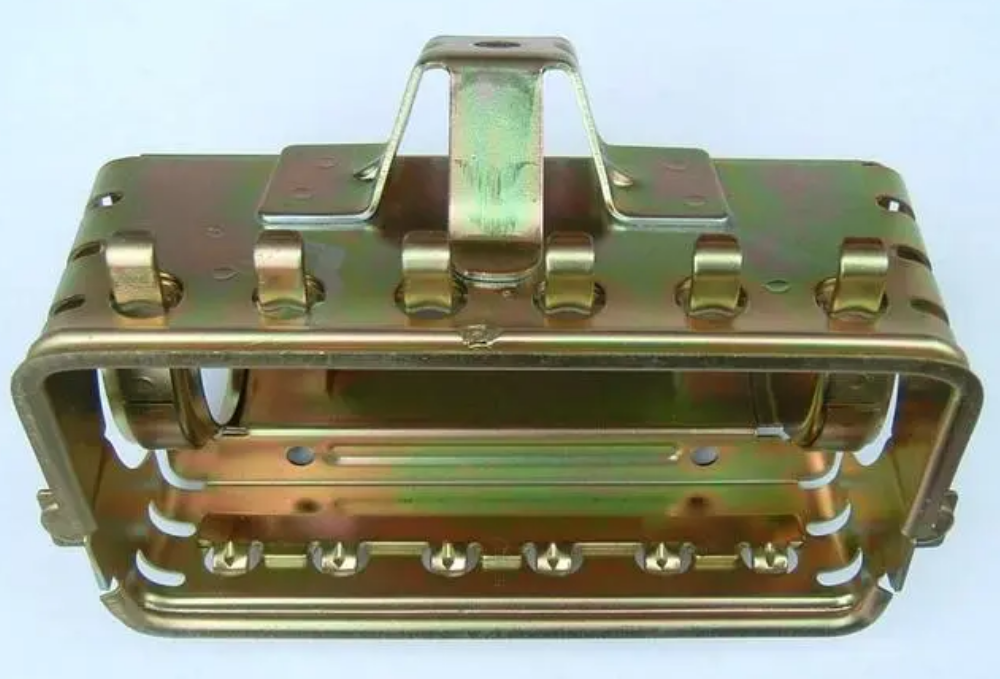
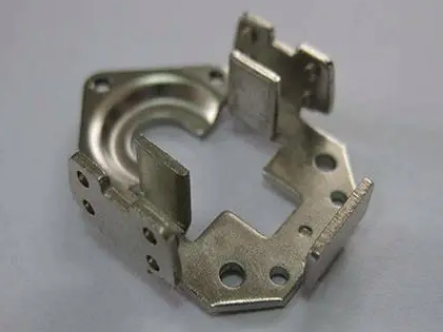
Emboutissage profond complexe en emboutissage de précision
Publié :
Séquencement des opérations, emboutissage inversé et contrôle des matériaux pour des composants complexes formés avec précision.
Pourquoi l'emboutissage complexe est difficile
L'emboutissage profond est déjà l'un des procédés d'emboutissage les plus exigeants. Lorsque la pièce combine des parois non cylindriques, des ouvertures, des brides et plusieurs directions de formage, il ne suffit pas d'ajouter des postes dans un ordre évident pour atteindre la géométrie finale.
Les ingénieurs d'outillage travaillent à rebours à partir de la pièce finie pour définir comment le matériau doit s'écouler à chaque étape. La séquence, les rayons, la profondeur d'emboutissage et la retenue doivent tous contrôler l'étirement et la compression sans perdre en précision dimensionnelle ni en uniformité.
Combinaison d'emboutissage direct et inversé
Balford combine l'emboutissage profond multi-étapes avec des méthodes d'emboutissage inversé pour les formes difficiles. Une pièce peut d'abord être formée en profondeur dans le sens normal de la presse, puis réemboutie dans le sens opposé avant qu'une bride ou une caractéristique finale ne soit formée.
Ce mouvement coordonné du matériau permet d'obtenir des géométries qui seraient difficiles à produire avec un procédé à sens unique.
Considérations sur le formage de l'aluminium
Les pièces complexes en aluminium peuvent offrir des gains de poids importants ; l'aluminium a une densité d'environ un tiers de celle de l'acier. Cela est utile dans les véhicules électriques et d'autres applications où chaque gramme compte.
L'aluminium transfère également la chaleur rapidement, est relativement mou et peut adhérer à l'outillage. La vitesse, le refroidissement, la lubrification, le matériau de la matrice et l'état de surface nécessitent tous un contrôle rigoureux pour éviter les fissures, les plis et le grippage.
Contrôles de procédé pour une qualité stable
Conception et fabrication précises de l'outillage multi-étapes
Sélection des matériaux et validation des conditions de formage
Contrôle des contraintes, des déformations, des fissures et des plis
Précision dimensionnelle et état de surface constants
Balford examine le nombre d'opérations nécessaires, l'ordre dans lequel la géométrie doit être formée et si une conversion de procédé peut réduire le coût total. Ce travail de développement se poursuit à travers l'essai de l'outillage et la validation des échantillons.
Du besoin à la méthode de production
L'équipe d'ingénierie évalue ensemble le coût, la qualité et la fonction. Au lieu de forcer un emboutissage dans un parcours standard, l'objectif est de proposer un procédé adapté aux exigences du produit et suffisamment stable pour la production.
Discutez de votre composant
Besoin d'un procédé de production stable pour une pièce métallique difficile ?
Envoyez à Balford votre plan, votre matériau, votre quantité annuelle et vos exigences de qualité. Notre équipe d'ingénierie examinera la séquence de formage et recommandera une méthode de fabrication pratique.
Lecture recommandée :Le rapport d’emboutissage et le diamètre du flan — les quatre calculs qui décident de la fabricabilité (rapport, flan, effort, jeu), ainsi que les défauts et leurs remèdes.
Rapport d'emboutissage : les valeurs qui décident du nombre de passes
Le rapport d'emboutissage (diamètre du flan divisé par le diamètre du poinçon) décide
du nombre de passes, et pour une pièce complexe il décide aussi de la nécessité d'un
recuit intermédiaire.
Rapport D/d
Ce que cela implique en production
jusqu'à 1,8 – 2,0
une passe en acier doux DC01/DC04 ; découpe du flan et serre-flan obligatoires
2,0 – 2,8
deux passes ; recuit intermédiaire fréquent sur inox et aluminium
2,8 – 3,5
trois passes ; contrôle des rayons après chaque passe
au-delà de 3,5
quatre passes et plus ; le coût de l'outillage devient le facteur dominant
Ces valeurs sont des repères de mise au point, pas des limites de matériau : la limite
réelle dépend de la nuance, de l'état de livraison et du rayon de matrice. Un flan en
DC04 en état recuit passe plus loin qu'un 301 écroui.
Ce qui rend réellement une pièce « complexe »
Formes non circulaires — la répartition de matière n'est plus
symétrique : le diamètre primitif se calcule par bandes de hauteur, pas avec la formule du
godet D = √(d² + 4dh).
Rayons serrés — en dessous de trois fois l'épaisseur, le métal est
cisaillé avant de s'écouler : on ouvre le rayon, ou on ajoute une passe intermédiaire.
Hauteurs élevées — chaque passe supplémentaire ajoute un jeu de
matrice et un poste sur la presse, donc du temps de cycle et de l'outillage.
Tolérances serrées — un diamètre au trentième impose une opération de
calibration ou d'étirage (ironing) après la dernière passe.
Serre-flan : le réglage qui décide entre pli et déchirure
Un serre-flan trop lâche laisse se former des plis qui se coincent ensuite entre la
matrice et le poinçon ; trop serré, il bloque l'écoulement et la pièce casse au fond ou au
rayon. La pression utile se calcule à partir de la surface du flan sous le serre-flan, mais
elle se règle sur la presse : une pièce complexe se met donc au point avec une courbe de
serrage passe par passe, pas avec une valeur unique.
Défauts typiques et remèdes
Défaut
Cause fréquente
Remède
Déchirure au fond
rapport d'emboutissage trop élevé, rayon de poinçon trop faible
ajouter une passe, ouvrir le rayon, recuire
Plis sur le flan
serre-flan insuffisant, jeu trop grand
augmenter la pression, ajouter un cordon de retenue
Bords ondulés (oreilles)
anisotropie planaire de la tôle
rotation du flan, ajustement du tracé, rognage final
Retour élastique après formage
contraintes résiduelles, module d'Young faible
calibration finale, compensation de l'outil
Rayures, grippage
matériau arraché et collé sur la matrice
lubrifiant adapté, polissage, revêtement de matrice
Combien de passes faut-il pour une pièce emboutie profonde ?
Cela dépend du rapport entre le diamètre du flan et le diamètre final : une passe jusqu'à 1,8–2,0, deux passes jusqu'à 2,8, trois passes jusqu'à 3,5, et au-delà quatre passes ou plus. Une pièce non circulaire se calcule bande par bande, ce qui ajoute souvent une passe par rapport à un godet de même hauteur.
Quand faut-il un recuit intermédiaire ?
Dès que l'écrouissage a consommé la réserve de formabilité : fréquent dès la deuxième passe sur inox 301/304 et sur aluminium, plus rare sur acier doux DC04. Le recuit se décide à partir de la courbe de traction de la nuance et de l'allongement restant après la passe précédente.
Peut-on emboutir une pièce complexe en une seule passe ?
Seulement si la profondeur reste faible par rapport au diamètre et si les rayons sont ouverts. Au-delà, forcer une seule passe produit soit une déchirure au fond, soit des plis au serre-flan. Une passe supplémentaire coûte moins cher qu'un rebut régulier et qu'un outil refait.
Demander un devis
If this page was helpful, mark us as a preferred source on Google. Your selection helps more engineers find verified metal fabrication answers.