Prototypage · Petites séries · Outillage mono-opération
Emboutissage à faible volume et prototypage
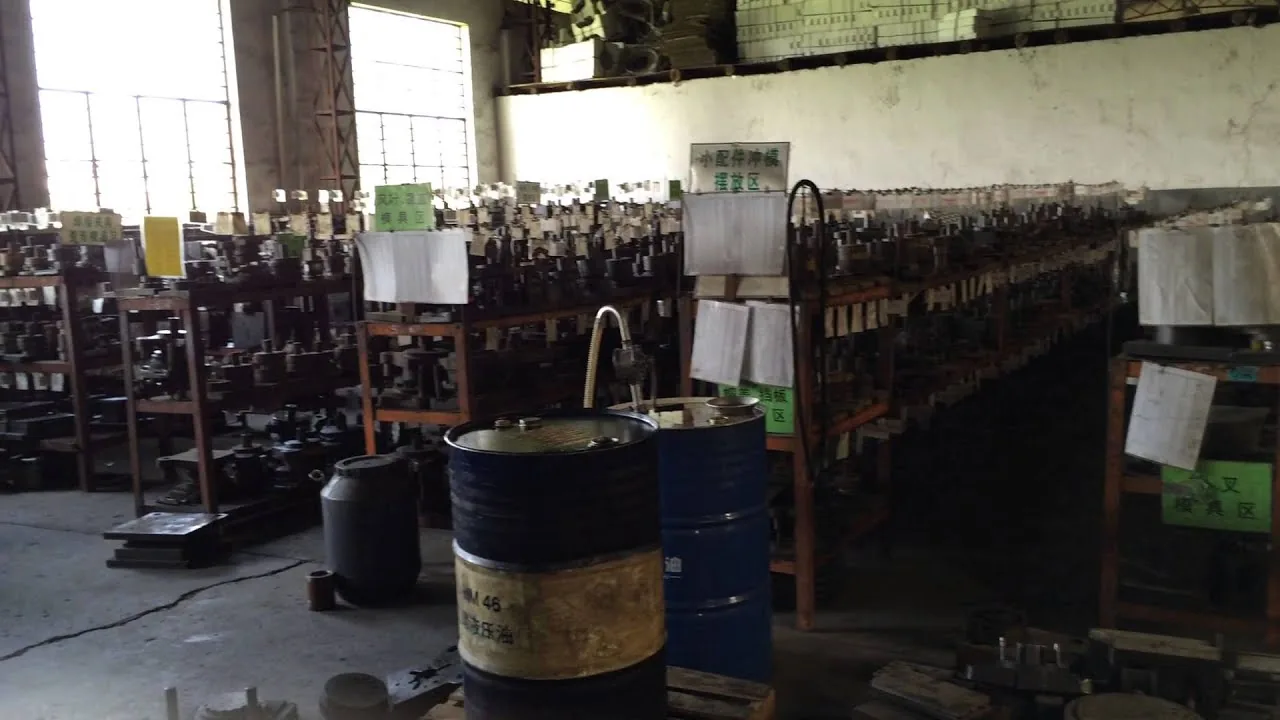
Balford dispose de plus de 4 000 matrices d'emboutissage mono-opération, accumulées depuis la découpe de la première en février 2000. C'est grâce à cette bibliothèque qu'un nouveau boîtier cylindrique ne nécessite généralement un nouvel outillage que là où sa géométrie diffère réellement. De quelques pièces à quelques milliers, sans acheter une matrice progressive avant que le volume ne le justifie.
Qu'est-ce que l'estampage en petite série ?
L'estampage en petite série produit une faible quantité de pièces métalliques formées — d'un prototype unique jusqu'à quelques milliers de pièces — sur de l'outillage à opération unique plutôt que sur une matrice progressive ou de transfert. Il existe parce qu'une matrice multi-postes ne s'amortit qu'à partir d'un certain volume : le coût de l'outil est réparti sur les pièces produites. En dessous de ce seuil, une station de formage à la fois est plus rapide à réaliser, moins coûteuse à modifier et bien plus facile à itérer. En pratique, la décision ne porte pas sur la qualité — les mêmes presses et la même ingénierie d'emboutissage sont utilisées — mais sur le choix de la filière d'outillage qui vous évite de payer pour un volume que vous n'avez pas encore.
Pourquoi l'outillage à opération unique l'emporte en dessous d'environ 10 000 pièces
Une matrice progressive n'est pas un seul outil. C'est une implantation de bande, une bande porteuse, des pilotes, une séquence de stations et chaque opération de formage découpée simultanément. C'est précisément ce qui la rend rapide et économique par pièce à grand volume, et précisément ce qui la rend lente et coûteuse à modifier.
Un outil à opération unique est une seule station de formage. Pour le prototypage et les petites séries, cette différence détermine trois points :
Les modifications sont peu coûteuses
Une révision implique de retailler un poinçon ou de rectifier une bague de matrice — pas de recaler une bande, de retailler des postes et de revalider l'outil complet. L'itération reste en jours plutôt qu'en semaines.
Vous modifiez la pièce, pas l'implantation
Un prototype sert à identifier les problèmes. Un outillage à opération unique permet à la pièce d'évoluer entre les itérations ; une matrice progressive fige la géométrie dès que la bande est engagée.
Le coût de l'outillage démarre bas
Vous achetez un poste de formage pour répondre à la question « cette pièce se forme-t-elle ? » au lieu d'acheter un outil de production complet pour y répondre.
| Filière d'outillage | Typical fit | Coût de modification | Tranche de volume où c'est rentable |
|---|---|---|---|
| Opération unique / coup unique | Prototypes, lots pilotes, petites séries et toute pièce encore en développement | Le plus bas — un poinçon ou une bague de matrice | Moins d'environ 10 000 pièces |
| Presse transfert | Formage multi-étapes où la pièce est transférée entre les postes | Moyen à élevé | Environ 20 000–500 000 pièces |
| Outil progressif | Pièces à haut volume alimentées en bande avec plusieurs opérations combinées | Le plus élevé — l'implantation de la bande constitue l'outil | Au-delà d'environ 50 000 pièces |
Le seuil de rentabilité n'est pas un chiffre fixe. Il varie selon la géométrie, la matière, l'épaisseur de paroi et le nombre d'étapes de formage nécessaires à la pièce. Nous calculons la gamme à partir de votre plan plutôt que d'appliquer un barème.
La bibliothèque d'outils : deux décennies d'outils d'emboutissage à coup unique
Le premier de ces outils a été usiné en Février 2000, lorsque l'atelier d'emboutissage familial a ouvert ses portes à Tangxia Town, Rui’an — le pôle de pièces automobiles du Zhejiang où commence l'histoire industrielle de Balford. Depuis, l'usine a fabriqué des matrices d'emboutissage à opération unique pour des carters de moteurs, des carters d'électrovannes, des carters de capteurs, des godets, des capots, des bagues et des enveloppes, et les a conservées.
Plus de 4 000 matrices d'emboutissage à opération unique sont toujours conservées, entretenues et réutilisées. Les poinçons, les matrices annulaires, les serre-flans et les éjecteurs accumulés au cours de deux décennies de cette activité se trouvent dans le même atelier d'outillage que les outillages progressifs et transfert construits après 2020.
C'est là l'avantage pratique. Ces matrices ont été conçues avec des interfaces de queue et de porte-matrice standard, de sorte que les poinçons et matrices annulaires existants peuvent souvent être recombinés pour obtenir un nouveau profil cylindrique. Une nouvelle pièce ne nécessite alors de nouveaux outillages que là où sa géométrie diffère réellement — un rayon différent, un épaulement différent, une épaisseur de paroi différente — au lieu d'un jeu de matrices complet à réaliser de zéro.
Ce que cela implique pour un projet de prototype :
- Le planning est consacré aux essais d'emboutissage, pas à la découpe des matrices. Lorsque la géométrie s'inscrit dans la bibliothèque existante, les premiers essais peuvent démarrer avec un outillage déjà disponible.
- Le risque est identifié plus tôt. Vous voyez les plis, les déchirures, l'amincissement et les oreilles sur des pièces réelles plutôt que dans une discussion.
- La pièce peut évoluer. Comme un outil mono-opération est réglable, une révision de conception ne remet pas en cause l'investissement outillage.
Là où cela ne s'applique pas. La bibliothèque est conçue autour d'une géométrie ronde à symétrie de révolution. Les pièces fortement étagées, non circulaires ou asymétriques nécessitent normalement un nouvel outillage, et nous vous le signalerons avant devis. L'intérêt reste néanmoins réel : la plupart des corps d'électrovannes, boîtiers de capteurs, bagues et capuchons sont cylindriques — c'est précisément là que la bibliothèque est rentable.
Prototyper en mono-opération, corriger dans la matrice progressive
C'est ainsi que Balford conduit un nouveau programme, et c'est la partie du travail en petite série qui se rentabilise ensuite.
- Revue de plan et DFM. Matière, épaisseur, tolérances critiques, exigences de paroi et volume annuel sont analysés au regard de la gamme de formage. Le taux d'emboutissage et le nombre d'étapes sont établis avant toute découpe.
- Outil prototype mono-opération. Un poste de formage à la fois, conçu pour être réglé. Il ne s'agit volontairement pas de l'outil de production.
- Pièces d'essai, mesurées. Le mode de défaillance apparaît sur les pièces réelles : plissement dû à l'effort du serre-flan, déchirure au rayon de matrice, amincissement de paroi au-dessus du rayon, oreillage sur le bord détouré, retour élastique sur le diamètre.
- Corriger le paramètre qui en est la cause. Rayon de matrice, jeu, pression du serre-flan, diamètre de flan, lubrification, ou ajout d'un réétirage ou d'un recuit inter-opération.
- C'est seulement ensuite que l'on conçoit la matrice progressive ou transfert — avec la séquence corrigée intégrée.
La raison commerciale de cet ordre est simple. Sur une matrice progressive, découvrir le même problème après l'usinage de l'outil signifie réusiner des postes, recaler la bande et requalifier l'outil — cela se compte en acier à matrice et en semaines de production perdues. Le détecter sur un outil à opération unique ne coûte qu'une rectification de poinçon ou une nouvelle bague de matrice.
Cette boucle explique aussi pourquoi nos outillages progressifs et transfert réalisés depuis 2020 partent de paramètres d'emboutissage validés plutôt que d'hypothèses : les problèmes ont déjà été identifiés, sur l'outil le moins coûteux, au stade du prototype.
Voir un boîtier embouti sortir de la presse
Filmé chez Balford : un boîtier d'électrovanne en acier doux en cours d'emboutissage profond. Les pièces de prototype et de petite série comme celle-ci sont formées opération par opération sur les presses à opération unique — le point d'entrée normal pour un boîtier qui passe ensuite en production transfert ou progressive.
Ce que nous fabriquons ainsi
Boîtiers de vannes à solénoïde
Boîtiers emboutis profondément en DC04 et en fer pur lorsque les performances magnétiques sont déterminantes, y compris la voie d'amincissement de paroi lorsque le diamètre intérieur et extérieur sont fonctionnels.
Boîtiers de capteurs
Boîtiers et enveloppes de capteurs en acier inoxydable où la résistance à la corrosion, la régularité de paroi et la propreté des portées guident la conception. Voir la page des boîtiers de capteurs.
Douilles, manchons et tubes
Pièces rondes à paroi mince où la concentricité et l'état de surface importent plus que la complexité.
Godets, capuchons et enveloppes
Fermetures formées et enveloppes embouties avec bords parés et fonctions percées ou taraudées ajoutées en opérations secondaires.
Boîtiers de moteur et flasques
La famille de pièces avec laquelle cette usine a démarré en 2000, toujours produite pour des programmes d'appareils électroménagers, automobiles et industriels.
Travail de seconde opération
Ébavurage, poinçonnage, taraudage, dressage, ébavurage et recuit ajoutés à une pièce emboutie après formage, plutôt qu'intégrés dans une bande.
Prototype dans le matériau de production
Un prototype n'est fiable que s'il est réalisé dans la nuance de production. Balford réalise les prototypes dans les mêmes matériaux que les pièces de série — ce qui compte le plus lorsque le matériau assure la fonction et pas seulement la forme :
| Material | Utilisation typique en prototype et petite série |
|---|---|
| DC04 / acier doux pour emboutissage profond | Boîtiers de vannes à solénoïde, enveloppes embouties et pièces cylindriques générales où l'aptitude à l'emboutissage prime sur la résistance |
| Fer pur (DT4 / DT4C) | Boîtiers, manchons et pièces polaires à perméabilité magnétique douce où la perméabilité et le champ coercitif sont des exigences fonctionnelles |
| Acier inoxydable (304 / 316) | Boîtiers de capteurs et pièces exposées à l'humidité, au liquide de refroidissement ou aux produits chimiques ; l'écrouissage est rapide, c'est pourquoi le nombre d'emboutis et tout recuit intermédiaire sont décidés dès le départ |
| Laiton et cuivre | Pièces électriques et thermiques, bornes et raccords ; très grande formalité, et un bon choix lorsqu'un prototype doit être brasé tendre ou brasé fort |
| Aluminium | Boîtiers et enveloppes légers ; l'aptitude à l'emboutissage varie fortement selon l'alliage, c'est pourquoi la nuance est confirmée avant l'outillage |
Prototyper un boîtier de solénoïde en DC04 ou en fer pur plutôt qu'avec un substitut de commodité signifie aussi que les résultats magnétiques mesurés seront ceux obtenus en série — le recuit et les propriétés magnétiques se transposent, car la matière et la gamme de formage l'ont été.
Ce que l'emboutissage à faible volume ne fait pas
Ce ne sera pas le prix unitaire le plus bas
Le travail en opération unique implique par définition plus de manutention et plus d'opérations distinctes. Si votre volume annuel est déjà élevé et stable, une matrice progressive ou un outil de transfert sera plus compétitif en coût unitaire — et nous vous le dirons, même si le devis d'outillage est plus élevé.
Cela ne convient pas à toutes les géométries
La bibliothèque de matrices à coup unique couvre les profils cylindriques. Les pièces non circulaires, asymétriques ou fortement étagées nécessitent normalement un outillage dédié.
Certaines étapes sont toujours externalisées
L'électroérosion à fil lente et tous les traitements thermiques des pièces de production passent par des partenaires audités, avec certificats retournés. Tout le reste — conception et réalisation d'outillage, EDM à fil conventionnelle et rapide, emboutissage, opérations secondaires et contrôle — est réalisé en interne.
Ce n'est pas un substitut à une véritable revue DFM
Un outil de prototypage répond aux questions de formage, pas aux questions commerciales. Les spécifications d'épaisseur de paroi, les positions de tolérance et le diamètre fonctionnel doivent encore être fixés sur le plan.
Questions fréquentes
Balford chiffre le prototypage et l'emboutissage profond en petite série plutôt que d'exiger un volume de production ; la question n'est donc pas celle d'une quantité minimale de commande, mais celle de la filière d'outillage adaptée. Si la géométrie est couverte par la bibliothèque d'outils mono-opération existante, les premières pièces peuvent être produites avec l'outillage déjà disponible. Si un nouvel outillage est nécessaire, il s'agit d'une question d'outillage et non de quantité, et nous établissons le devis en conséquence.
Oui, lorsque la pièce correspond à une géométrie connue ou à une référence déjà en production. Lorsque le rapport d'emboutissage est agressif, la spécification de paroi serrée ou le nombre d'étapes de formage incertain, le prototypage sur outillage mono-opération est généralement plus économique au global — le coût d'une mauvaise implantation de bande se paie en acier à matrice et en semaines, pas en un seul coup de presse.
Oui, et nous le recommandons. Le DC04, le fer pur (DT4 / DT4C), l'acier inoxydable, le laiton, le cuivre et l'aluminium sont tous emboutis ici. Réaliser un prototype dans la nuance de production est particulièrement important pour les boîtiers magnétiques doux, car la matière et la filière de formage déterminent la perméabilité et la coercivité — un matériau de substitution rendrait les mesures non significatives.
Les presses vont de 25 t à 350 t et le diamètre maximal d'emboutissage profond que nous chiffrons est de Ø250 mm. La compatibilité d'une pièce spécifique dépend de la nuance de matière, de l'épaisseur de tôle, du rapport profondeur/diamètre, de l'exigence de paroi et du nombre d'étapes d'emboutissage que la géométrie permet. Nous confirmons la séquence par rapport à votre plan avant de chiffrer, et la liste complète des machines est publiée sur la liste des équipements.
Cela dépend de deux éléments : si la géométrie est couverte par la bibliothèque existante d'outils à opération unique, et du nombre d'étapes de formage nécessaires pour la pièce. Une pièce qui réutilise des poinçons et des matrices existants entre en essais d'emboutissage bien plus tôt qu'une pièce nécessitant un jeu d'outils entièrement nouveau. Nous confirmons le planning avec la réponse DFM, afin que vous disposiez d'une date avant de vous engager sur l'outillage.
Suffisamment d'éléments pour établir la séquence de formage : plan ou modèle 3D, nuance de matériau, épaisseur de tôle, les tolérances critiques et le diamètre fonctionnel, la quantité prévue et si la pièce est destinée à passer en production de série ultérieurement. L'envoi du plan pour un DFM review est le moyen le plus rapide d'obtenir une gamme et un concept d'outillage plutôt qu'un simple chiffre.
Oui. Les pièces prototypes et de première pièce sont contrôlées en interne avec la même métrologie que celle utilisée pour la production — projecteur optique 2,5D, micromètres et jauges d'alésage, rugosimètre, instruments de concentricité, calibres go / no-go et essais de dureté — et une documentation PPAP niveau 3 peut être fournie pour les nouveaux programmes.
Pages associées : Emboutissage profond de métal · Emboutissage profond : le guide technique complet · Emboutissage à outils progressifs · Emboutissage sur presse transfert · Conception et fabrication d'outillage en interne · Liste des équipements · Comment fabriquer des pièces embouties · Comment sont tarifées les pièces estampées · Boîtiers d'électrovannes · PPAP
Envoyez le plan — nous vous indiquerons la filière d'outillage adaptée
Indiquez la nuance de matériau, l'épaisseur de tôle, la quantité et la tolérance réellement critique. Nous reviendrons vers vous avec la gamme de formage, si l'outillage mono-opération existant couvre la géométrie, et ce que nécessiterait un prototype ou une petite série.
Envoyez votre plan pour une revue DFM